
Hallo liebe neigungsgruppe Zerspanungstechnik! Ich habe vor kurzem ein openSCAD-Model fertig gestellt. Das möchte ich gerne aus Messing fräsen. Wie man den gcode dafür erstellt, übersteigt leider meine Fähigkeiten oder Erfahrungen. Wäre jemand bereit, mir damit zu helfen bzw. mich in die Geheimnisse des Bedienens entsprechender Programme einweisen? Zuletzt muss ich noch durch eine Stahl-Platte bohren. Ist es möglich, mithilfe der CNC die Bohrlöcher zu körnen/markieren? Und besitzen wir 3mm Fräsköpfe für Messing oder sollte ich diese selbst besorgen? mfg Paul

servus! wenn ich das richtig gesehen habe, dann hast Du in dem model ein paar kurven, für die man nicht so einfach händisch G-code erstellen kann. ich habe leider auch noch keine erfahrung mit CAM software, kann Dir nur anbieten, dass wir uns mal gemeinsam ein paar programme anschaun. @Hobbes: wie hieß noch mal die CAM software, die Du mal erwähnt hast? wegen fräser: ja, die musst selber kaufen. für einen versuch in holz oder styrodur haben wir sicher was da, aber für mehr wird's nicht reichen. LG Zwax Am 2015-08-19 um 21:31 schrieb Paul Hayden:
Hallo liebe neigungsgruppe Zerspanungstechnik!
Ich habe vor kurzem ein openSCAD-Model fertig gestellt. Das möchte ich gerne aus Messing fräsen. Wie man den gcode dafür erstellt, übersteigt leider meine Fähigkeiten oder Erfahrungen. Wäre jemand bereit, mir damit zu helfen bzw. mich in die Geheimnisse des Bedienens entsprechender Programme einweisen?
Zuletzt muss ich noch durch eine Stahl-Platte bohren. Ist es möglich, mithilfe der CNC die Bohrlöcher zu körnen/markieren?
Und besitzen wir 3mm Fräsköpfe für Messing oder sollte ich diese selbst besorgen?
mfg Paul
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc

Hi Leute, von welchem "Modell" sprechst Ihr da? Ich sehe hier nichts? Oder hat Paul ein Bild direkt an Euch gesendet? LG, Hobbes -----Original Message----- From: CNC [mailto:cnc-bounces@lists.metalab.at]On Behalf Of Zwax Sent: Thursday, August 20, 2015 8:31 AM To: Neigungsgruppe Zerspanungstechnik und CNC Subject: Re: [CNC] openSCAD to gcode servus! wenn ich das richtig gesehen habe, dann hast Du in dem model ein paar kurven, für die man nicht so einfach händisch G-code erstellen kann. ich habe leider auch noch keine erfahrung mit CAM software, kann Dir nur anbieten, dass wir uns mal gemeinsam ein paar programme anschaun. @Hobbes: wie hieß noch mal die CAM software, die Du mal erwähnt hast? wegen fräser: ja, die musst selber kaufen. für einen versuch in holz oder styrodur haben wir sicher was da, aber für mehr wird's nicht reichen. LG Zwax Am 2015-08-19 um 21:31 schrieb Paul Hayden:
Hallo liebe neigungsgruppe Zerspanungstechnik!
Ich habe vor kurzem ein openSCAD-Model fertig gestellt. Das möchte ich gerne aus Messing fräsen. Wie man den gcode dafür erstellt, übersteigt leider meine Fähigkeiten oder Erfahrungen. Wäre jemand bereit, mir damit zu helfen bzw. mich in die Geheimnisse des Bedienens entsprechender Programme einweisen?
Zuletzt muss ich noch durch eine Stahl-Platte bohren. Ist es möglich, mithilfe der CNC die Bohrlöcher zu körnen/markieren?
Und besitzen wir 3mm Fräsköpfe für Messing oder sollte ich diese selbst besorgen?
mfg Paul
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
ah..danke für die Info -----Original Message----- From: CNC [mailto:cnc-bounces@lists.metalab.at]On Behalf Of Andreas Monitzer Sent: Thursday, August 20, 2015 11:37 PM To: Neigungsgruppe Zerspanungstechnik und CNC Subject: Re: [CNC] openSCAD to gcode On 2015-08-20, at 23:10, Hobbes <Hobbes2009@hotmail.com> wrote:
von welchem "Modell" sprechst Ihr da? Ich sehe hier nichts? Oder hat Paul ein Bild direkt an Euch gesendet?
Er hats vor Ort hergezeigt. Schöne Grüße Andreas _______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
wie Andi schon erwähnt hat, hab ich das modell IRL gesehn. @Paul: kannst Du das bitte mal schicken? LG Zwax Am 2015-08-20 um 23:10 schrieb Hobbes:
Hi Leute,
von welchem "Modell" sprechst Ihr da? Ich sehe hier nichts? Oder hat Paul ein Bild direkt an Euch gesendet?
LG, Hobbes
-----Original Message----- From: CNC [mailto:cnc-bounces@lists.metalab.at]On Behalf Of Zwax Sent: Thursday, August 20, 2015 8:31 AM To: Neigungsgruppe Zerspanungstechnik und CNC Subject: Re: [CNC] openSCAD to gcode
servus!
wenn ich das richtig gesehen habe, dann hast Du in dem model ein paar kurven, für die man nicht so einfach händisch G-code erstellen kann. ich habe leider auch noch keine erfahrung mit CAM software, kann Dir nur anbieten, dass wir uns mal gemeinsam ein paar programme anschaun. @Hobbes: wie hieß noch mal die CAM software, die Du mal erwähnt hast?
wegen fräser: ja, die musst selber kaufen. für einen versuch in holz oder styrodur haben wir sicher was da, aber für mehr wird's nicht reichen.
LG Zwax
Am 2015-08-19 um 21:31 schrieb Paul Hayden:
Hallo liebe neigungsgruppe Zerspanungstechnik!
Ich habe vor kurzem ein openSCAD-Model fertig gestellt. Das möchte ich gerne aus Messing fräsen. Wie man den gcode dafür erstellt, übersteigt leider meine Fähigkeiten oder Erfahrungen. Wäre jemand bereit, mir damit zu helfen bzw. mich in die Geheimnisse des Bedienens entsprechender Programme einweisen?
Zuletzt muss ich noch durch eine Stahl-Platte bohren. Ist es möglich, mithilfe der CNC die Bohrlöcher zu körnen/markieren?
Und besitzen wir 3mm Fräsköpfe für Messing oder sollte ich diese selbst besorgen?
mfg Paul
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
Guten Morgen! Im Anhang das openSCAD file. Soll ich auch das STL-File nachreichen? mfg On 21/08/15 10:17, Zwax wrote:
wie Andi schon erwähnt hat, hab ich das modell IRL gesehn. @Paul: kannst Du das bitte mal schicken?
LG Zwax
Am 2015-08-20 um 23:10 schrieb Hobbes:
Hi Leute,
von welchem "Modell" sprechst Ihr da? Ich sehe hier nichts? Oder hat Paul ein Bild direkt an Euch gesendet?
LG, Hobbes
-----Original Message----- From: CNC [mailto:cnc-bounces@lists.metalab.at]On Behalf Of Zwax Sent: Thursday, August 20, 2015 8:31 AM To: Neigungsgruppe Zerspanungstechnik und CNC Subject: Re: [CNC] openSCAD to gcode
servus!
wenn ich das richtig gesehen habe, dann hast Du in dem model ein paar kurven, für die man nicht so einfach händisch G-code erstellen kann. ich habe leider auch noch keine erfahrung mit CAM software, kann Dir nur anbieten, dass wir uns mal gemeinsam ein paar programme anschaun. @Hobbes: wie hieß noch mal die CAM software, die Du mal erwähnt hast?
wegen fräser: ja, die musst selber kaufen. für einen versuch in holz oder styrodur haben wir sicher was da, aber für mehr wird's nicht reichen.
LG Zwax
Am 2015-08-19 um 21:31 schrieb Paul Hayden:
Hallo liebe neigungsgruppe Zerspanungstechnik!
Ich habe vor kurzem ein openSCAD-Model fertig gestellt. Das möchte ich gerne aus Messing fräsen. Wie man den gcode dafür erstellt, übersteigt leider meine Fähigkeiten oder Erfahrungen. Wäre jemand bereit, mir damit zu helfen bzw. mich in die Geheimnisse des Bedienens entsprechender Programme einweisen?
Zuletzt muss ich noch durch eine Stahl-Platte bohren. Ist es möglich, mithilfe der CNC die Bohrlöcher zu körnen/markieren?
Und besitzen wir 3mm Fräsköpfe für Messing oder sollte ich diese selbst besorgen?
mfg Paul
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
bei mir kompiliert das nicht: Parser error in line 59: syntax error LG Zwax Am 2015-08-21 um 11:55 schrieb Paul Hayden:
Guten Morgen!
Im Anhang das openSCAD file. Soll ich auch das STL-File nachreichen?
mfg
On 21/08/15 10:17, Zwax wrote:
wie Andi schon erwähnt hat, hab ich das modell IRL gesehn. @Paul: kannst Du das bitte mal schicken?
LG Zwax
Am 2015-08-20 um 23:10 schrieb Hobbes:
Hi Leute,
von welchem "Modell" sprechst Ihr da? Ich sehe hier nichts? Oder hat Paul ein Bild direkt an Euch gesendet?
LG, Hobbes
-----Original Message----- From: CNC [mailto:cnc-bounces@lists.metalab.at]On Behalf Of Zwax Sent: Thursday, August 20, 2015 8:31 AM To: Neigungsgruppe Zerspanungstechnik und CNC Subject: Re: [CNC] openSCAD to gcode
servus!
wenn ich das richtig gesehen habe, dann hast Du in dem model ein paar kurven, für die man nicht so einfach händisch G-code erstellen kann. ich habe leider auch noch keine erfahrung mit CAM software, kann Dir nur anbieten, dass wir uns mal gemeinsam ein paar programme anschaun. @Hobbes: wie hieß noch mal die CAM software, die Du mal erwähnt hast?
wegen fräser: ja, die musst selber kaufen. für einen versuch in holz oder styrodur haben wir sicher was da, aber für mehr wird's nicht reichen.
LG Zwax
Am 2015-08-19 um 21:31 schrieb Paul Hayden:
Hallo liebe neigungsgruppe Zerspanungstechnik!
Ich habe vor kurzem ein openSCAD-Model fertig gestellt. Das möchte ich gerne aus Messing fräsen. Wie man den gcode dafür erstellt, übersteigt leider meine Fähigkeiten oder Erfahrungen. Wäre jemand bereit, mir damit zu helfen bzw. mich in die Geheimnisse des Bedienens entsprechender Programme einweisen?
Zuletzt muss ich noch durch eine Stahl-Platte bohren. Ist es möglich, mithilfe der CNC die Bohrlöcher zu körnen/markieren?
Und besitzen wir 3mm Fräsköpfe für Messing oder sollte ich diese selbst besorgen?
mfg Paul
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
Ah, ich verwende list comprehension für mein polygon. Das ist ein ziemlich neues Feature, gibts erst seit der neuesten Version. Möchte ich auch so behalten, weil es den Code unglaublich viel einfacher macht und wartbar hält. On 21/08/15 11:59, Zwax wrote:
bei mir kompiliert das nicht:
Parser error in line 59: syntax error
LG Zwax
Am 2015-08-21 um 11:55 schrieb Paul Hayden:
Guten Morgen!
Im Anhang das openSCAD file. Soll ich auch das STL-File nachreichen?
mfg
On 21/08/15 10:17, Zwax wrote:
wie Andi schon erwähnt hat, hab ich das modell IRL gesehn. @Paul: kannst Du das bitte mal schicken?
LG Zwax
Am 2015-08-20 um 23:10 schrieb Hobbes:
Hi Leute,
von welchem "Modell" sprechst Ihr da? Ich sehe hier nichts? Oder hat Paul ein Bild direkt an Euch gesendet?
LG, Hobbes
-----Original Message----- From: CNC [mailto:cnc-bounces@lists.metalab.at]On Behalf Of Zwax Sent: Thursday, August 20, 2015 8:31 AM To: Neigungsgruppe Zerspanungstechnik und CNC Subject: Re: [CNC] openSCAD to gcode
servus!
wenn ich das richtig gesehen habe, dann hast Du in dem model ein paar kurven, für die man nicht so einfach händisch G-code erstellen kann. ich habe leider auch noch keine erfahrung mit CAM software, kann Dir nur anbieten, dass wir uns mal gemeinsam ein paar programme anschaun. @Hobbes: wie hieß noch mal die CAM software, die Du mal erwähnt hast?
wegen fräser: ja, die musst selber kaufen. für einen versuch in holz oder styrodur haben wir sicher was da, aber für mehr wird's nicht reichen.
LG Zwax
Am 2015-08-19 um 21:31 schrieb Paul Hayden:
Hallo liebe neigungsgruppe Zerspanungstechnik!
Ich habe vor kurzem ein openSCAD-Model fertig gestellt. Das möchte ich gerne aus Messing fräsen. Wie man den gcode dafür erstellt, übersteigt leider meine Fähigkeiten oder Erfahrungen. Wäre jemand bereit, mir damit zu helfen bzw. mich in die Geheimnisse des Bedienens entsprechender Programme einweisen?
Zuletzt muss ich noch durch eine Stahl-Platte bohren. Ist es möglich, mithilfe der CNC die Bohrlöcher zu körnen/markieren?
Und besitzen wir 3mm Fräsköpfe für Messing oder sollte ich diese selbst besorgen?
mfg Paul
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
Hi Paul! Du hast ganz sicher berücksichtigt, daß hier jeder openSCAD (vor allem in der gleichen Konfiguration wie Du sie hast) verwendet und auch mit Feuereifer dabei ist, sich auch gleich Linux inkl. openSCAD bzw. irgend einen STL-VIewer zu installieren, nur um zu sehen ob er konstuktiv helfen kann oder nicht. Stimmt´s?! *GRUMMEL* Hobbes -----Original Message----- From: CNC [mailto:cnc-bounces@lists.metalab.at]On Behalf Of Paul Hayden Sent: Friday, August 21, 2015 1:09 PM To: Neigungsgruppe Zerspanungstechnik und CNC Subject: Re: [CNC] openSCAD to gcode Ah, ich verwende list comprehension für mein polygon. Das ist ein ziemlich neues Feature, gibts erst seit der neuesten Version. Möchte ich auch so behalten, weil es den Code unglaublich viel einfacher macht und wartbar hält. On 21/08/15 11:59, Zwax wrote: bei mir kompiliert das nicht: Parser error in line 59: syntax error LG Zwax Am 2015-08-21 um 11:55 schrieb Paul Hayden: Guten Morgen! Im Anhang das openSCAD file. Soll ich auch das STL-File nachreichen? mfg On 21/08/15 10:17, Zwax wrote: wie Andi schon erwähnt hat, hab ich das modell IRL gesehn. @Paul: kannst Du das bitte mal schicken? LG Zwax Am 2015-08-20 um 23:10 schrieb Hobbes: Hi Leute, von welchem "Modell" sprechst Ihr da? Ich sehe hier nichts? Oder hat Paul ein Bild direkt an Euch gesendet? LG, Hobbes -----Original Message----- From: CNC [mailto:cnc-bounces@lists.metalab.at]On Behalf Of Zwax Sent: Thursday, August 20, 2015 8:31 AM To: Neigungsgruppe Zerspanungstechnik und CNC Subject: Re: [CNC] openSCAD to gcode servus! wenn ich das richtig gesehen habe, dann hast Du in dem model ein paar kurven, für die man nicht so einfach händisch G-code erstellen kann. ich habe leider auch noch keine erfahrung mit CAM software, kann Dir nur anbieten, dass wir uns mal gemeinsam ein paar programme anschaun. @Hobbes: wie hieß noch mal die CAM software, die Du mal erwähnt hast? wegen fräser: ja, die musst selber kaufen. für einen versuch in holz oder styrodur haben wir sicher was da, aber für mehr wird's nicht reichen. LG Zwax Am 2015-08-19 um 21:31 schrieb Paul Hayden: Hallo liebe neigungsgruppe Zerspanungstechnik! Ich habe vor kurzem ein openSCAD-Model fertig gestellt. Das möchte ich gerne aus Messing fräsen. Wie man den gcode dafür erstellt, übersteigt leider meine Fähigkeiten oder Erfahrungen. Wäre jemand bereit, mir damit zu helfen bzw. mich in die Geheimnisse des Bedienens entsprechender Programme einweisen? Zuletzt muss ich noch durch eine Stahl-Platte bohren. Ist es möglich, mithilfe der CNC die Bohrlöcher zu körnen/markieren? Und besitzen wir 3mm Fräsköpfe für Messing oder sollte ich diese selbst besorgen? mfg Paul _______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc _______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc _______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc _______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc _______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
Sry, das STL-file ist anscheinend zu groß gewesen: http://tempsend.com/A572C4F4B3 (valid for one month) Wenn du kein STL oder openSCAD anschauen kannst, kann ich dir das Modell auch gerne im Metalab zeigen. On 21/08/15 19:49, Hobbes wrote:
Hi Paul!
Du hast ganz sicher berücksichtigt, daß hier jeder openSCAD (vor allem in der gleichen Konfiguration wie Du sie hast) verwendet und auch mit Feuereifer dabei ist, sich auch gleich Linux inkl. openSCAD bzw. irgend einen STL-VIewer zu installieren, nur um zu sehen ob er konstuktiv helfen kann oder nicht. Stimmt´s?!
*GRUMMEL* Hobbes
-----Original Message----- From: CNC [mailto:cnc-bounces@lists.metalab.at]On Behalf Of Paul Hayden Sent: Friday, August 21, 2015 1:09 PM To: Neigungsgruppe Zerspanungstechnik und CNC Subject: Re: [CNC] openSCAD to gcode
Ah, ich verwende list comprehension für mein polygon. Das ist ein ziemlich neues Feature, gibts erst seit der neuesten Version. Möchte ich auch so behalten, weil es den Code unglaublich viel einfacher macht und wartbar hält.
On 21/08/15 11:59, Zwax wrote:
bei mir kompiliert das nicht:
Parser error in line 59: syntax error
LG Zwax
Am 2015-08-21 um 11:55 schrieb Paul Hayden:
Guten Morgen!
Im Anhang das openSCAD file. Soll ich auch das STL-File nachreichen?
mfg
On 21/08/15 10:17, Zwax wrote:
wie Andi schon erwähnt hat, hab ich das modell IRL gesehn. @Paul: kannst Du das bitte mal schicken?
LG Zwax
Am 2015-08-20 um 23:10 schrieb Hobbes:
Hi Leute,
von welchem "Modell" sprechst Ihr da? Ich sehe hier nichts? Oder hat Paul ein Bild direkt an Euch gesendet?
LG, Hobbes
-----Original Message----- From: CNC [mailto:cnc-bounces@lists.metalab.at]On Behalf Of Zwax Sent: Thursday, August 20, 2015 8:31 AM To: Neigungsgruppe Zerspanungstechnik und CNC Subject: Re: [CNC] openSCAD to gcode
servus!
wenn ich das richtig gesehen habe, dann hast Du in dem model ein paar kurven, für die man nicht so einfach händisch G-code erstellen kann. ich habe leider auch noch keine erfahrung mit CAM software, kann Dir nur anbieten, dass wir uns mal gemeinsam ein paar programme anschaun. @Hobbes: wie hieß noch mal die CAM software, die Du mal erwähnt hast?
wegen fräser: ja, die musst selber kaufen. für einen versuch in holz oder styrodur haben wir sicher was da, aber für mehr wird's nicht reichen.
LG Zwax
Am 2015-08-19 um 21:31 schrieb Paul Hayden:
Hallo liebe neigungsgruppe Zerspanungstechnik!
Ich habe vor kurzem ein openSCAD-Model fertig gestellt. Das möchte ich gerne aus Messing fräsen. Wie man den gcode dafür erstellt, übersteigt leider meine Fähigkeiten oder Erfahrungen. Wäre jemand bereit, mir damit zu helfen bzw. mich in die Geheimnisse des Bedienens entsprechender Programme einweisen?
Zuletzt muss ich noch durch eine Stahl-Platte bohren. Ist es möglich, mithilfe der CNC die Bohrlöcher zu körnen/markieren?
Und besitzen wir 3mm Fräsköpfe für Messing oder sollte ich diese selbst besorgen?
mfg Paul
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
Hi Paul! 1. hast Du den Wink mit dem Baumstamm anscheinend nicht verstanden und 2. geht es hier nicht nur um mich. Hobbes -----Original Message----- From: CNC [mailto:cnc-bounces@lists.metalab.at]On Behalf Of Paul Hayden Sent: Friday, August 21, 2015 8:37 PM To: Neigungsgruppe Zerspanungstechnik und CNC Subject: Re: [CNC] openSCAD to gcode Sry, das STL-file ist anscheinend zu groß gewesen: http://tempsend.com/A572C4F4B3 (valid for one month) Wenn du kein STL oder openSCAD anschauen kannst, kann ich dir das Modell auch gerne im Metalab zeigen. On 21/08/15 19:49, Hobbes wrote:
Hi Paul!
Du hast ganz sicher berücksichtigt, daß hier jeder openSCAD (vor allem in der gleichen Konfiguration wie Du sie hast) verwendet und auch mit Feuereifer dabei ist, sich auch gleich Linux inkl. openSCAD bzw. irgend einen STL-VIewer zu installieren, nur um zu sehen ob er konstuktiv helfen kann oder nicht. Stimmt´s?!
*GRUMMEL* Hobbes
-----Original Message----- From: CNC [mailto:cnc-bounces@lists.metalab.at]On Behalf Of Paul Hayden Sent: Friday, August 21, 2015 1:09 PM To: Neigungsgruppe Zerspanungstechnik und CNC Subject: Re: [CNC] openSCAD to gcode
Ah, ich verwende list comprehension für mein polygon. Das ist ein ziemlich neues Feature, gibts erst seit der neuesten Version. Möchte ich auch so behalten, weil es den Code unglaublich viel einfacher macht und wartbar hält.
On 21/08/15 11:59, Zwax wrote:
bei mir kompiliert das nicht:
Parser error in line 59: syntax error
LG Zwax
Am 2015-08-21 um 11:55 schrieb Paul Hayden:
Guten Morgen!
Im Anhang das openSCAD file. Soll ich auch das STL-File nachreichen?
mfg
On 21/08/15 10:17, Zwax wrote:
wie Andi schon erwähnt hat, hab ich das modell IRL gesehn. @Paul: kannst Du das bitte mal schicken?
LG Zwax
Am 2015-08-20 um 23:10 schrieb Hobbes:
Hi Leute,
von welchem "Modell" sprechst Ihr da? Ich sehe hier nichts? Oder hat Paul ein Bild direkt an Euch gesendet?
LG, Hobbes
-----Original Message----- From: CNC [mailto:cnc-bounces@lists.metalab.at]On Behalf Of Zwax Sent: Thursday, August 20, 2015 8:31 AM To: Neigungsgruppe Zerspanungstechnik und CNC Subject: Re: [CNC] openSCAD to gcode
servus!
wenn ich das richtig gesehen habe, dann hast Du in dem model ein paar kurven, für die man nicht so einfach händisch G-code erstellen kann. ich habe leider auch noch keine erfahrung mit CAM software, kann Dir nur anbieten, dass wir uns mal gemeinsam ein paar programme anschaun. @Hobbes: wie hieß noch mal die CAM software, die Du mal erwähnt hast?
wegen fräser: ja, die musst selber kaufen. für einen versuch in holz oder styrodur haben wir sicher was da, aber für mehr wird's nicht reichen.
LG Zwax
Am 2015-08-19 um 21:31 schrieb Paul Hayden:
Hallo liebe neigungsgruppe Zerspanungstechnik!
Ich habe vor kurzem ein openSCAD-Model fertig gestellt. Das möchte ich gerne aus Messing fräsen. Wie man den gcode dafür erstellt, übersteigt leider meine Fähigkeiten oder Erfahrungen. Wäre jemand bereit, mir damit zu helfen bzw. mich in die Geheimnisse des Bedienens entsprechender Programme einweisen?
Zuletzt muss ich noch durch eine Stahl-Platte bohren. Ist es möglich, mithilfe der CNC die Bohrlöcher zu körnen/markieren?
Und besitzen wir 3mm Fräsköpfe für Messing oder sollte ich diese selbst besorgen?
mfg Paul
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
Hobbes, du hast Recht, bitte drück dich verständlicher aus. Entsprechend einer Email, die ich gestern im Spam-Filter gefunden habe, sind im Anhang zwei JPEGs. On 21/08/15 20:52, Hobbes wrote:
Hi Paul!
1. hast Du den Wink mit dem Baumstamm anscheinend nicht verstanden und 2. geht es hier nicht nur um mich.
Hobbes
-----Original Message----- From: CNC [mailto:cnc-bounces@lists.metalab.at]On Behalf Of Paul Hayden Sent: Friday, August 21, 2015 8:37 PM To: Neigungsgruppe Zerspanungstechnik und CNC Subject: Re: [CNC] openSCAD to gcode
Sry, das STL-file ist anscheinend zu groß gewesen: http://tempsend.com/A572C4F4B3 (valid for one month)
Wenn du kein STL oder openSCAD anschauen kannst, kann ich dir das Modell auch gerne im Metalab zeigen.
On 21/08/15 19:49, Hobbes wrote:
Hi Paul!
Du hast ganz sicher berücksichtigt, daß hier jeder openSCAD (vor allem in der gleichen Konfiguration wie Du sie hast) verwendet und auch mit Feuereifer dabei ist, sich auch gleich Linux inkl. openSCAD bzw. irgend einen STL-VIewer zu installieren, nur um zu sehen ob er konstuktiv helfen kann oder nicht. Stimmt´s?!
*GRUMMEL* Hobbes
-----Original Message----- From: CNC [mailto:cnc-bounces@lists.metalab.at]On Behalf Of Paul Hayden Sent: Friday, August 21, 2015 1:09 PM To: Neigungsgruppe Zerspanungstechnik und CNC Subject: Re: [CNC] openSCAD to gcode
Ah, ich verwende list comprehension für mein polygon. Das ist ein ziemlich neues Feature, gibts erst seit der neuesten Version. Möchte ich auch so behalten, weil es den Code unglaublich viel einfacher macht und wartbar hält.
On 21/08/15 11:59, Zwax wrote:
bei mir kompiliert das nicht:
Parser error in line 59: syntax error
LG Zwax
Am 2015-08-21 um 11:55 schrieb Paul Hayden:
Guten Morgen!
Im Anhang das openSCAD file. Soll ich auch das STL-File nachreichen?
mfg
On 21/08/15 10:17, Zwax wrote:
wie Andi schon erwähnt hat, hab ich das modell IRL gesehn. @Paul: kannst Du das bitte mal schicken?
LG Zwax
Am 2015-08-20 um 23:10 schrieb Hobbes:
Hi Leute,
von welchem "Modell" sprechst Ihr da? Ich sehe hier nichts? Oder hat Paul ein Bild direkt an Euch gesendet?
LG, Hobbes
-----Original Message----- From: CNC [mailto:cnc-bounces@lists.metalab.at]On Behalf Of Zwax Sent: Thursday, August 20, 2015 8:31 AM To: Neigungsgruppe Zerspanungstechnik und CNC Subject: Re: [CNC] openSCAD to gcode
servus!
wenn ich das richtig gesehen habe, dann hast Du in dem model ein paar kurven, für die man nicht so einfach händisch G-code erstellen kann. ich habe leider auch noch keine erfahrung mit CAM software, kann Dir nur anbieten, dass wir uns mal gemeinsam ein paar programme anschaun. @Hobbes: wie hieß noch mal die CAM software, die Du mal erwähnt hast?
wegen fräser: ja, die musst selber kaufen. für einen versuch in holz oder styrodur haben wir sicher was da, aber für mehr wird's nicht reichen.
LG Zwax
Am 2015-08-19 um 21:31 schrieb Paul Hayden:
Hallo liebe neigungsgruppe Zerspanungstechnik!
Ich habe vor kurzem ein openSCAD-Model fertig gestellt. Das möchte ich gerne aus Messing fräsen. Wie man den gcode dafür erstellt, übersteigt leider meine Fähigkeiten oder Erfahrungen. Wäre jemand bereit, mir damit zu helfen bzw. mich in die Geheimnisse des Bedienens entsprechender Programme einweisen?
Zuletzt muss ich noch durch eine Stahl-Platte bohren. Ist es möglich, mithilfe der CNC die Bohrlöcher zu körnen/markieren?
Und besitzen wir 3mm Fräsköpfe für Messing oder sollte ich diese selbst besorgen?
mfg Paul
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
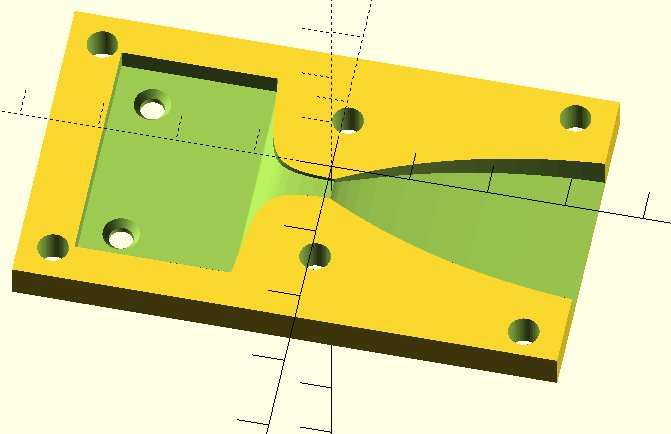
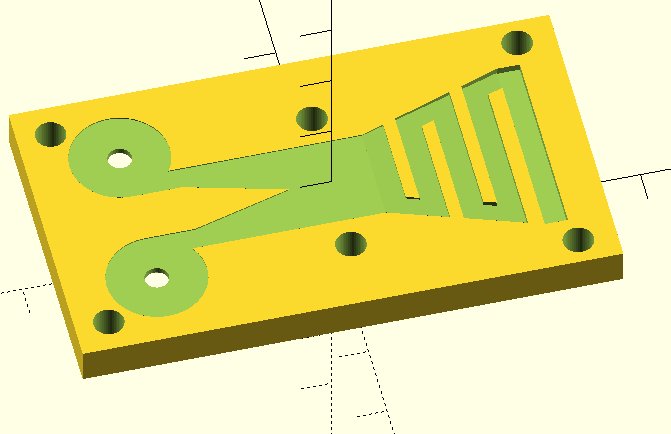
Hi Paul, wenn Du ein wenig Deine Posts durchliest und ein wenig darüber nachdenkst, solltest Du von alleine draufkommen, warum ich so sarkastisch gepostet habe! Zu den beiden Bildern habe ich ein paar Anmerkungen in die Bilder hineingezeichnet: bei beiden: - rote Kreisflecken: die Innenecken mußt Du bereits konstruktiv ausrunden, wenn Du das Ding fräsen willst bei center_01.jpg: handelt sich bei der Bodenfläche "2" um eine Kurve, wenn man auf die Ebene XZ draufschaut? Wenn ja, dann muß der Übergang Bodenfläche zur Seitenfläche ebenfalls verrundet werden bei Bodenfläche "1" Übergang Boden--> Seitenfläche --> verrunden bei outside.jpg: Übergang Bodenfläche zur Seitfläche (symbolisch einige rote Striche drinnen) ebenfalls verrunden; dies ist nur in der schiefen Bodenfläche zu machen, der Teil, der wie ein Scherengriff aussieht, kann so bleiben. Falls Du Dich fragst warum --> weil Du es sonst frästechnisch nicht hinbekommen wirst. Gruß, Hobbes -----Original Message----- From: CNC [mailto:cnc-bounces@lists.metalab.at]On Behalf Of Paul Hayden Sent: Saturday, August 22, 2015 3:39 PM To: Neigungsgruppe Zerspanungstechnik und CNC Subject: Re: [CNC] openSCAD to gcode Hobbes, du hast Recht, bitte drück dich verständlicher aus. Entsprechend einer Email, die ich gestern im Spam-Filter gefunden habe, sind im Anhang zwei JPEGs. On 21/08/15 20:52, Hobbes wrote:
Hi Paul!
1. hast Du den Wink mit dem Baumstamm anscheinend nicht verstanden und 2. geht es hier nicht nur um mich.
Hobbes
-----Original Message----- From: CNC [mailto:cnc-bounces@lists.metalab.at]On Behalf Of Paul Hayden Sent: Friday, August 21, 2015 8:37 PM To: Neigungsgruppe Zerspanungstechnik und CNC Subject: Re: [CNC] openSCAD to gcode
Sry, das STL-file ist anscheinend zu groß gewesen: http://tempsend.com/A572C4F4B3 (valid for one month)
Wenn du kein STL oder openSCAD anschauen kannst, kann ich dir das Modell auch gerne im Metalab zeigen.
On 21/08/15 19:49, Hobbes wrote:
Hi Paul!
Du hast ganz sicher berücksichtigt, daß hier jeder openSCAD (vor allem in der gleichen Konfiguration wie Du sie hast) verwendet und auch mit Feuereifer dabei ist, sich auch gleich Linux inkl. openSCAD bzw. irgend einen STL-VIewer zu installieren, nur um zu sehen ob er konstuktiv helfen kann oder nicht. Stimmt´s?!
*GRUMMEL* Hobbes
-----Original Message----- From: CNC [mailto:cnc-bounces@lists.metalab.at]On Behalf Of Paul Hayden Sent: Friday, August 21, 2015 1:09 PM To: Neigungsgruppe Zerspanungstechnik und CNC Subject: Re: [CNC] openSCAD to gcode
Ah, ich verwende list comprehension für mein polygon. Das ist ein ziemlich neues Feature, gibts erst seit der neuesten Version. Möchte ich auch so behalten, weil es den Code unglaublich viel einfacher macht und wartbar hält.
On 21/08/15 11:59, Zwax wrote:
bei mir kompiliert das nicht:
Parser error in line 59: syntax error
LG Zwax
Am 2015-08-21 um 11:55 schrieb Paul Hayden:
Guten Morgen!
Im Anhang das openSCAD file. Soll ich auch das STL-File nachreichen?
mfg
On 21/08/15 10:17, Zwax wrote:
wie Andi schon erwähnt hat, hab ich das modell IRL gesehn. @Paul: kannst Du das bitte mal schicken?
LG Zwax
Am 2015-08-20 um 23:10 schrieb Hobbes:
Hi Leute,
von welchem "Modell" sprechst Ihr da? Ich sehe hier nichts? Oder hat Paul ein Bild direkt an Euch gesendet?
LG, Hobbes
-----Original Message----- From: CNC [mailto:cnc-bounces@lists.metalab.at]On Behalf Of Zwax Sent: Thursday, August 20, 2015 8:31 AM To: Neigungsgruppe Zerspanungstechnik und CNC Subject: Re: [CNC] openSCAD to gcode
servus!
wenn ich das richtig gesehen habe, dann hast Du in dem model ein paar kurven, für die man nicht so einfach händisch G-code erstellen kann. ich habe leider auch noch keine erfahrung mit CAM software, kann Dir nur anbieten, dass wir uns mal gemeinsam ein paar programme anschaun. @Hobbes: wie hieß noch mal die CAM software, die Du mal erwähnt hast?
wegen fräser: ja, die musst selber kaufen. für einen versuch in holz oder styrodur haben wir sicher was da, aber für mehr wird's nicht reichen.
LG Zwax
Am 2015-08-19 um 21:31 schrieb Paul Hayden:
Hallo liebe neigungsgruppe Zerspanungstechnik!
Ich habe vor kurzem ein openSCAD-Model fertig gestellt. Das möchte ich gerne aus Messing fräsen. Wie man den gcode dafür erstellt, übersteigt leider meine Fähigkeiten oder Erfahrungen. Wäre jemand bereit, mir damit zu helfen bzw. mich in die Geheimnisse des Bedienens entsprechender Programme einweisen?
Zuletzt muss ich noch durch eine Stahl-Platte bohren. Ist es möglich, mithilfe der CNC die Bohrlöcher zu körnen/markieren?
Und besitzen wir 3mm Fräsköpfe für Messing oder sollte ich diese selbst besorgen?
mfg Paul
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
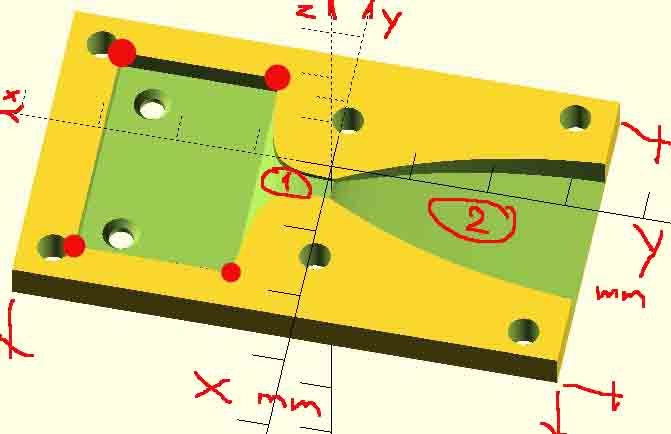
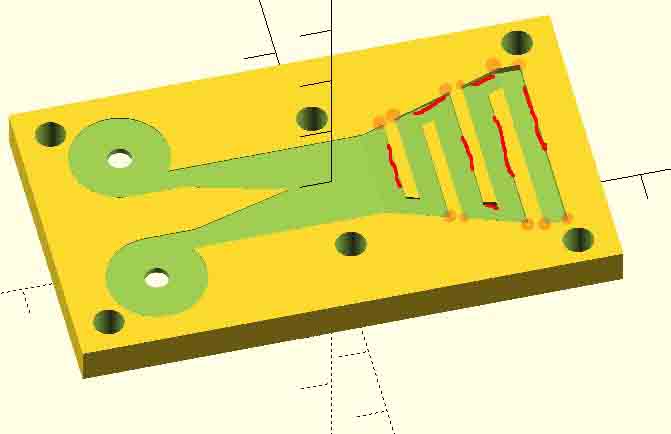
Thx für den Hinweis! Ja, Gebiet 2 ist in XZ-Ebene eine Kurve. Und das ist auch das Problem: die Fläche zw. dünnster Stelle und Ausgang folgt einem definiertem Verhältnis. Ich müsste den rundungs-Radius Abstandsabhängig gestalten, und mit dem momentanen Setup ist das einfach nicht möglich. Wie ichs möglich machen könnte überleg ich seit langem. Kann ein CAD-programm best-effort gcode generieren? Was möglich wäre, ist die Kanten abzuschrägen auf 45°. Würde das reichen? mfg Paul On 22/08/15 18:27, Hobbes wrote:
Hi Paul,
wenn Du ein wenig Deine Posts durchliest und ein wenig darüber nachdenkst, solltest Du von alleine draufkommen, warum ich so sarkastisch gepostet habe!
Zu den beiden Bildern habe ich ein paar Anmerkungen in die Bilder hineingezeichnet:
bei beiden: - rote Kreisflecken: die Innenecken mußt Du bereits konstruktiv ausrunden, wenn Du das Ding fräsen willst
bei center_01.jpg: handelt sich bei der Bodenfläche "2" um eine Kurve, wenn man auf die Ebene XZ draufschaut? Wenn ja, dann muß der Übergang Bodenfläche zur Seitenfläche ebenfalls verrundet werden
bei Bodenfläche "1" Übergang Boden--> Seitenfläche --> verrunden
bei outside.jpg:
Übergang Bodenfläche zur Seitfläche (symbolisch einige rote Striche drinnen) ebenfalls verrunden; dies ist nur in der schiefen Bodenfläche zu machen, der Teil, der wie ein Scherengriff aussieht, kann so bleiben.
Falls Du Dich fragst warum --> weil Du es sonst frästechnisch nicht hinbekommen wirst.
Gruß, Hobbes
-----Original Message----- From: CNC [mailto:cnc-bounces@lists.metalab.at]On Behalf Of Paul Hayden Sent: Saturday, August 22, 2015 3:39 PM To: Neigungsgruppe Zerspanungstechnik und CNC Subject: Re: [CNC] openSCAD to gcode
Hobbes, du hast Recht, bitte drück dich verständlicher aus.
Entsprechend einer Email, die ich gestern im Spam-Filter gefunden habe, sind im Anhang zwei JPEGs.
On 21/08/15 20:52, Hobbes wrote:
Hi Paul!
1. hast Du den Wink mit dem Baumstamm anscheinend nicht verstanden und 2. geht es hier nicht nur um mich.
Hobbes
-----Original Message----- From: CNC [mailto:cnc-bounces@lists.metalab.at]On Behalf Of Paul Hayden Sent: Friday, August 21, 2015 8:37 PM To: Neigungsgruppe Zerspanungstechnik und CNC Subject: Re: [CNC] openSCAD to gcode
Sry, das STL-file ist anscheinend zu groß gewesen: http://tempsend.com/A572C4F4B3 (valid for one month)
Wenn du kein STL oder openSCAD anschauen kannst, kann ich dir das Modell auch gerne im Metalab zeigen.
On 21/08/15 19:49, Hobbes wrote:
Hi Paul!
Du hast ganz sicher berücksichtigt, daß hier jeder openSCAD (vor allem in der gleichen Konfiguration wie Du sie hast) verwendet und auch mit Feuereifer dabei ist, sich auch gleich Linux inkl. openSCAD bzw. irgend einen STL-VIewer zu installieren, nur um zu sehen ob er konstuktiv helfen kann oder nicht. Stimmt´s?!
*GRUMMEL* Hobbes
-----Original Message----- From: CNC [mailto:cnc-bounces@lists.metalab.at]On Behalf Of Paul Hayden Sent: Friday, August 21, 2015 1:09 PM To: Neigungsgruppe Zerspanungstechnik und CNC Subject: Re: [CNC] openSCAD to gcode
Ah, ich verwende list comprehension für mein polygon. Das ist ein ziemlich neues Feature, gibts erst seit der neuesten Version. Möchte ich auch so behalten, weil es den Code unglaublich viel einfacher macht und wartbar hält.
On 21/08/15 11:59, Zwax wrote:
bei mir kompiliert das nicht:
Parser error in line 59: syntax error
LG Zwax
Am 2015-08-21 um 11:55 schrieb Paul Hayden:
Guten Morgen!
Im Anhang das openSCAD file. Soll ich auch das STL-File nachreichen?
mfg
On 21/08/15 10:17, Zwax wrote:
wie Andi schon erwähnt hat, hab ich das modell IRL gesehn. @Paul: kannst Du das bitte mal schicken?
LG Zwax
Am 2015-08-20 um 23:10 schrieb Hobbes:
Hi Leute,
von welchem "Modell" sprechst Ihr da? Ich sehe hier nichts? Oder hat Paul ein Bild direkt an Euch gesendet?
LG, Hobbes
-----Original Message----- From: CNC [mailto:cnc-bounces@lists.metalab.at]On Behalf Of Zwax Sent: Thursday, August 20, 2015 8:31 AM To: Neigungsgruppe Zerspanungstechnik und CNC Subject: Re: [CNC] openSCAD to gcode
servus!
wenn ich das richtig gesehen habe, dann hast Du in dem model ein paar kurven, für die man nicht so einfach händisch G-code erstellen kann. ich habe leider auch noch keine erfahrung mit CAM software, kann Dir nur anbieten, dass wir uns mal gemeinsam ein paar programme anschaun. @Hobbes: wie hieß noch mal die CAM software, die Du mal erwähnt hast?
wegen fräser: ja, die musst selber kaufen. für einen versuch in holz oder styrodur haben wir sicher was da, aber für mehr wird's nicht reichen.
LG Zwax
Am 2015-08-19 um 21:31 schrieb Paul Hayden:
Hallo liebe neigungsgruppe Zerspanungstechnik!
Ich habe vor kurzem ein openSCAD-Model fertig gestellt. Das möchte ich gerne aus Messing fräsen. Wie man den gcode dafür erstellt, übersteigt leider meine Fähigkeiten oder Erfahrungen. Wäre jemand bereit, mir damit zu helfen bzw. mich in die Geheimnisse des Bedienens entsprechender Programme einweisen?
Zuletzt muss ich noch durch eine Stahl-Platte bohren. Ist es möglich, mithilfe der CNC die Bohrlöcher zu körnen/markieren?
Und besitzen wir 3mm Fräsköpfe für Messing oder sollte ich diese selbst besorgen?
mfg Paul
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc

IMO sagen die meisten gcode converter eh "mit dem fräser gehts so nicht" und bauen den Radius selber ein. Normal würde man aber fertigungsgerecht zeichnen, damit sowas gar nicht erst passiert. Verwendet man zB Radius Kompensation von linuxcnc bricht er ab wenn ein Radius zu klein für den fräserdurchmesser ist! Also da muss man zt echt aufpassen was man programmiert... LG Sebastian Am 23. August 2015 11:09:43 MESZ, schrieb Paul Hayden <paul.hayden@gmx.at>:
Thx für den Hinweis!
Ja, Gebiet 2 ist in XZ-Ebene eine Kurve. Und das ist auch das Problem: die Fläche zw. dünnster Stelle und Ausgang folgt einem definiertem Verhältnis. Ich müsste den rundungs-Radius Abstandsabhängig gestalten, und mit dem momentanen Setup ist das einfach nicht möglich. Wie ichs möglich machen könnte überleg ich seit langem. Kann ein CAD-programm best-effort gcode generieren?
Was möglich wäre, ist die Kanten abzuschrägen auf 45°. Würde das reichen?
mfg Paul
On 22/08/15 18:27, Hobbes wrote:
Hi Paul,
wenn Du ein wenig Deine Posts durchliest und ein wenig darüber nachdenkst, solltest Du von alleine draufkommen, warum ich so sarkastisch gepostet habe!
Zu den beiden Bildern habe ich ein paar Anmerkungen in die Bilder hineingezeichnet:
bei beiden: - rote Kreisflecken: die Innenecken mußt Du bereits konstruktiv ausrunden, wenn Du das Ding fräsen willst
bei center_01.jpg: handelt sich bei der Bodenfläche "2" um eine Kurve, wenn man auf die Ebene XZ draufschaut? Wenn ja, dann muß der Übergang Bodenfläche zur Seitenfläche ebenfalls verrundet werden
bei Bodenfläche "1" Übergang Boden--> Seitenfläche --> verrunden
bei outside.jpg:
Übergang Bodenfläche zur Seitfläche (symbolisch einige rote Striche drinnen) ebenfalls verrunden; dies ist nur in der schiefen Bodenfläche zu machen, der Teil, der wie ein Scherengriff aussieht, kann so bleiben.
Falls Du Dich fragst warum --> weil Du es sonst frästechnisch nicht hinbekommen wirst.
Gruß, Hobbes
-----Original Message----- From: CNC [mailto:cnc-bounces@lists.metalab.at]On Behalf Of Paul Hayden Sent: Saturday, August 22, 2015 3:39 PM To: Neigungsgruppe Zerspanungstechnik und CNC Subject: Re: [CNC] openSCAD to gcode
Hobbes, du hast Recht, bitte drück dich verständlicher aus.
Entsprechend einer Email, die ich gestern im Spam-Filter gefunden habe, sind im Anhang zwei JPEGs.
On 21/08/15 20:52, Hobbes wrote:
Hi Paul!
1. hast Du den Wink mit dem Baumstamm anscheinend nicht verstanden und 2. geht es hier nicht nur um mich.
Hobbes
-----Original Message----- From: CNC [mailto:cnc-bounces@lists.metalab.at]On Behalf Of Paul Hayden Sent: Friday, August 21, 2015 8:37 PM To: Neigungsgruppe Zerspanungstechnik und CNC Subject: Re: [CNC] openSCAD to gcode
Sry, das STL-file ist anscheinend zu groß gewesen: http://tempsend.com/A572C4F4B3 (valid for one month)
Wenn du kein STL oder openSCAD anschauen kannst, kann ich dir das Modell auch gerne im Metalab zeigen.
On 21/08/15 19:49, Hobbes wrote:
Hi Paul!
Du hast ganz sicher berücksichtigt, daß hier jeder openSCAD (vor allem in der gleichen Konfiguration wie Du sie hast) verwendet und auch mit Feuereifer dabei ist, sich auch gleich Linux inkl. openSCAD bzw. irgend einen STL-VIewer zu installieren, nur um zu sehen ob er konstuktiv helfen kann oder nicht. Stimmt´s?!
*GRUMMEL* Hobbes
-----Original Message----- From: CNC [mailto:cnc-bounces@lists.metalab.at]On Behalf Of Paul Hayden Sent: Friday, August 21, 2015 1:09 PM To: Neigungsgruppe Zerspanungstechnik und CNC Subject: Re: [CNC] openSCAD to gcode
Ah, ich verwende list comprehension für mein polygon. Das ist ein ziemlich neues Feature, gibts erst seit der neuesten Version. Möchte ich auch so behalten, weil es den Code unglaublich viel einfacher macht und wartbar hält.
On 21/08/15 11:59, Zwax wrote:
bei mir kompiliert das nicht:
Parser error in line 59: syntax error
LG Zwax
Am 2015-08-21 um 11:55 schrieb Paul Hayden:
Guten Morgen!
Im Anhang das openSCAD file. Soll ich auch das STL-File nachreichen?
mfg
On 21/08/15 10:17, Zwax wrote:
wie Andi schon erwähnt hat, hab ich das modell IRL gesehn. @Paul: kannst Du das bitte mal schicken?
LG Zwax
Am 2015-08-20 um 23:10 schrieb Hobbes:
Hi Leute,
von welchem "Modell" sprechst Ihr da? Ich sehe hier nichts? Oder hat Paul ein Bild direkt an Euch gesendet?
LG, Hobbes
-----Original Message----- From: CNC [mailto:cnc-bounces@lists.metalab.at]On Behalf Of Zwax Sent: Thursday, August 20, 2015 8:31 AM To: Neigungsgruppe Zerspanungstechnik und CNC Subject: Re: [CNC] openSCAD to gcode
servus!
wenn ich das richtig gesehen habe, dann hast Du in dem model ein paar kurven, für die man nicht so einfach händisch G-code erstellen kann. ich habe leider auch noch keine erfahrung mit CAM software, kann Dir nur anbieten, dass wir uns mal gemeinsam ein paar programme anschaun. @Hobbes: wie hieß noch mal die CAM software, die Du mal erwähnt hast?
wegen fräser: ja, die musst selber kaufen. für einen versuch in holz oder styrodur haben wir sicher was da, aber für mehr wird's nicht reichen.
LG Zwax
Am 2015-08-19 um 21:31 schrieb Paul Hayden:
Hallo liebe neigungsgruppe Zerspanungstechnik!
Ich habe vor kurzem ein openSCAD-Model fertig gestellt. Das möchte ich gerne aus Messing fräsen. Wie man den gcode dafür erstellt, übersteigt leider meine Fähigkeiten oder Erfahrungen. Wäre jemand bereit, mir damit zu helfen bzw. mich in die Geheimnisse des Bedienens entsprechender Programme einweisen?
Zuletzt muss ich noch durch eine Stahl-Platte bohren. Ist es möglich, mithilfe der CNC die Bohrlöcher zu körnen/markieren?
Und besitzen wir 3mm Fräsköpfe für Messing oder sollte ich diese selbst besorgen?
mfg Paul
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
------------------------------------------------------------------------
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
Wenn der Radius beim Errechnen des gcode automatisch eingebaut wird, habe ich wie gesagt kein Problem damit. Das wird ein Prototyp, muss also nicht bis auf den letzten Millimeter dem Modell entsprechen (abgesehen von ein paar Randbedingungen, wie etwa dem Flächenverhältnis in der Mitte zum Ausgang.) Ich habe jetzt eine 45° Schräge implementiert, Foto davon im Anhang. Die grün/gelbe Wand am Ausgang ist ein Rendering-error. Der senkrechte Teil ist jetzt nur noch sehr dünn, aber vorhanden. Im hinteren Teil ist noch immer alles eine Kruve. Wäre jemand in nächster Zeit im Lab und könnte mir erklären, wie ich daraus gcode generiere? thx! Paul On 23/08/15 11:14, Sebastian Bachmann wrote:
IMO sagen die meisten gcode converter eh "mit dem fräser gehts so nicht" und bauen den Radius selber ein. Normal würde man aber fertigungsgerecht zeichnen, damit sowas gar nicht erst passiert. Verwendet man zB Radius Kompensation von linuxcnc bricht er ab wenn ein Radius zu klein für den fräserdurchmesser ist! Also da muss man zt echt aufpassen was man programmiert...
LG Sebastian
Am 23. August 2015 11:09:43 MESZ, schrieb Paul Hayden <paul.hayden@gmx.at>:
Thx für den Hinweis!
Ja, Gebiet 2 ist in XZ-Ebene eine Kurve. Und das ist auch das Problem: die Fläche zw. dünnster Stelle und Ausgang folgt einem definiertem Verhältnis. Ich müsste den rundungs-Radius Abstandsabhängig gestalten, und mit dem momentanen Setup ist das einfach nicht möglich. Wie ichs möglich machen könnte überleg ich seit langem. Kann ein CAD-programm best-effort gcode generieren?
Was möglich wäre, ist die Kanten abzuschrägen auf 45°. Würde das reichen?
mfg Paul
On 22/08/15 18:27, Hobbes wrote:
Hi Paul,
wenn Du ein wenig Deine Posts durchliest und ein wenig darüber nachdenkst, solltest Du von alleine draufkommen, warum ich so sarkastisch gepostet habe!
Zu den beiden Bildern habe ich ein paar Anmerkungen in die Bilder hineingezeichnet:
bei beiden: - rote Kreisflecken: die Innenecken mußt Du bereits konstruktiv ausrunden, wenn Du das Ding fräsen willst
bei center_01.jpg: handelt sich bei der Bodenfläche "2" um eine Kurve, wenn man auf die Ebene XZ draufschaut? Wenn ja, dann muß der Übergang Bodenfläche zur Seitenfläche ebenfalls verrundet werden
bei Bodenfläche "1" Übergang Boden--> Seitenfläche --> verrunden
bei outside.jpg:
Übergang Bodenfläche zur Seitfläche (symbolisch einige rote Striche drinnen) ebenfalls verrunden; dies ist nur in der schiefen Bodenfläche zu machen, der Teil, der wie ein Scherengriff aussieht, kann so bleiben.
Falls Du Dich fragst warum --> weil Du es sonst frästechnisch nicht hinbekommen wirst.
Gruß, Hobbes
-----Original Message----- From: CNC [mailto:cnc-bounces@lists.metalab.at]On Behalf Of Paul Hayden Sent: Saturday, August 22, 2015 3:39 PM To: Neigungsgruppe Zerspanungstechnik und CNC Subject: Re: [CNC] openSCAD to gcode
Hobbes, du hast Recht, bitte drück dich verständlicher aus.
Entsprechend einer Email, die ich gestern im Spam-Filter gefunden habe, sind im Anhang zwei JPEGs.
On 21/08/15 20:52, Hobbes wrote:
Hi Paul!
1. hast Du den Wink mit dem Baumstamm anscheinend nicht verstanden und 2. geht es hier nicht nur um mich.
Hobbes
-----Original Message----- From: CNC [mailto:cnc-bounces@lists.metalab.at]On Behalf Of Paul Hayden Sent: Friday, August 21, 2015 8:37 PM To: Neigungsgruppe Zerspanungstechnik und CNC Subject: Re: [CNC] openSCAD to gcode
Sry, das STL-file ist anscheinend zu groß gewesen: http://tempsend.com/A572C4F4B3 (valid for one month)
Wenn du kein STL oder openSCAD anschauen kannst, kann ich dir das Modell auch gerne im Metalab zeigen.
On 21/08/15 19:49, Hobbes wrote:
Hi Paul!
Du hast ganz sicher berücksichtigt, daß hier jeder openSCAD (vor allem in der gleichen Konfiguration wie Du sie hast) verwendet und auch mit Feuereifer dabei ist, sich auch gleich Linux inkl. openSCAD bzw. irgend einen STL-VIewer zu installieren, nur um zu sehen ob er konstuktiv helfen kann oder nicht. Stimmt´s?!
*GRUMMEL* Hobbes
-----Original Message----- From: CNC [mailto:cnc-bounces@lists.metalab.at]On Behalf Of Paul Hayden Sent: Friday, August 21, 2015 1:09 PM To: Neigungsgruppe Zerspanungstechnik und CNC Subject: Re: [CNC] openSCAD to gcode
Ah, ich verwende list comprehension für mein polygon. Das ist ein ziemlich neues Feature, gibts erst seit der neuesten Version. Möchte ich auch so behalten, weil es den Code unglaublich viel einfacher macht und wartbar hält.
On 21/08/15 11:59, Zwax wrote:
bei mir kompiliert das nicht:
Parser error in line 59: syntax error
LG Zwax
Am 2015-08-21 um 11:55 schrieb Paul Hayden:
Guten Morgen!
Im Anhang das openSCAD file. Soll ich auch das STL-File nachreichen?
mfg
On 21/08/15 10:17, Zwax wrote:
wie Andi schon erwähnt hat, hab ich das modell IRL gesehn. @Paul: kannst Du das bitte mal schicken?
LG Zwax
Am 2015-08-20 um 23:10 schrieb Hobbes:
Hi Leute,
von welchem "Modell" sprechst Ihr da? Ich sehe hier nichts? Oder hat Paul ein Bild direkt an Euch gesendet?
LG, Hobbes
-----Original Message----- From: CNC [mailto:cnc-bounces@lists.metalab.at]On Behalf Of Zwax Sent: Thursday, August 20, 2015 8:31 AM To: Neigungsgruppe Zerspanungstechnik und CNC Subject: Re: [CNC] openSCAD to gcode
servus!
wenn ich das richtig gesehen habe, dann hast Du in dem model ein paar kurven, für die man nicht so einfach händisch G-code erstellen kann. ich habe leider auch noch keine erfahrung mit CAM software, kann Dir nur anbieten, dass wir uns mal gemeinsam ein paar programme anschaun. @Hobbes: wie hieß noch mal die CAM software, die Du mal erwähnt hast?
wegen fräser: ja, die musst selber kaufen. für einen versuch in holz oder styrodur haben wir sicher was da, aber für mehr wird's nicht reichen.
LG Zwax
Am 2015-08-19 um 21:31 schrieb Paul Hayden:
Hallo liebe neigungsgruppe Zerspanungstechnik!
Ich habe vor kurzem ein openSCAD-Model fertig gestellt. Das möchte ich gerne aus Messing fräsen. Wie man den gcode dafür erstellt, übersteigt leider meine Fähigkeiten oder Erfahrungen. Wäre jemand bereit, mir damit zu helfen bzw. mich in die Geheimnisse des Bedienens entsprechender Programme einweisen?
Zuletzt muss ich noch durch eine Stahl-Platte bohren. Ist es möglich, mithilfe der CNC die Bohrlöcher zu körnen/markieren?
Und besitzen wir 3mm Fräsköpfe für Messing oder sollte ich diese selbst besorgen?
mfg Paul
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
------------------------------------------------------------------------
CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
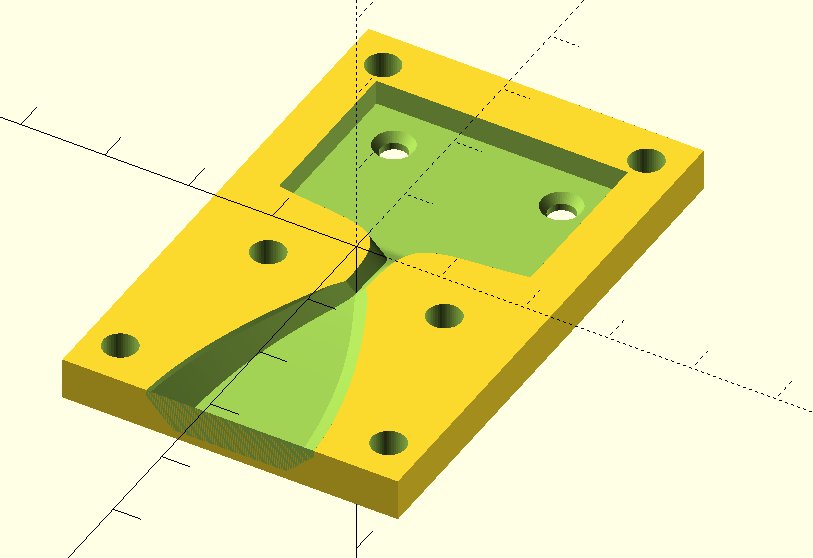

On Monday, August 24, 2015, Paul Hayden <paul.hayden@gmx.at> wrote:
Ich habe jetzt eine 45° Schräge implementiert, Foto davon im Anhang. Die grün/gelbe Wand am Ausgang ist ein Rendering-error.
OpenSCAD kann im Preview nicht mit coplanaren Ebenen umgehen, schau dass du den ausschneidenden Teil etwas größer machst. Andreas
Ich weiß, das ist schon ein Rendering, kein Preview! Das Problem wird eher die irrationale Länge (*sqrt(2)) sein. Voraussichtlich muss ich irgendwo ein Epsilon einbauen ... mfg On 24/08/15 14:03, Andreas Monitzer wrote:
On Monday, August 24, 2015, Paul Hayden <paul.hayden@gmx.at <mailto:paul.hayden@gmx.at>> wrote:
Ich habe jetzt eine 45° Schräge implementiert, Foto davon im Anhang. Die grün/gelbe Wand am Ausgang ist ein Rendering-error.
OpenSCAD kann im Preview nicht mit coplanaren Ebenen umgehen, schau dass du den ausschneidenden Teil etwas größer machst.
Andreas
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc

On 2015-08-24 14:13, Paul Hayden wrote:
Ich weiß, das ist schon ein Rendering, kein Preview! Das Problem wird eher die irrationale Länge (*sqrt(2)) sein. Voraussichtlich muss ich irgendwo ein Epsilon einbauen ...
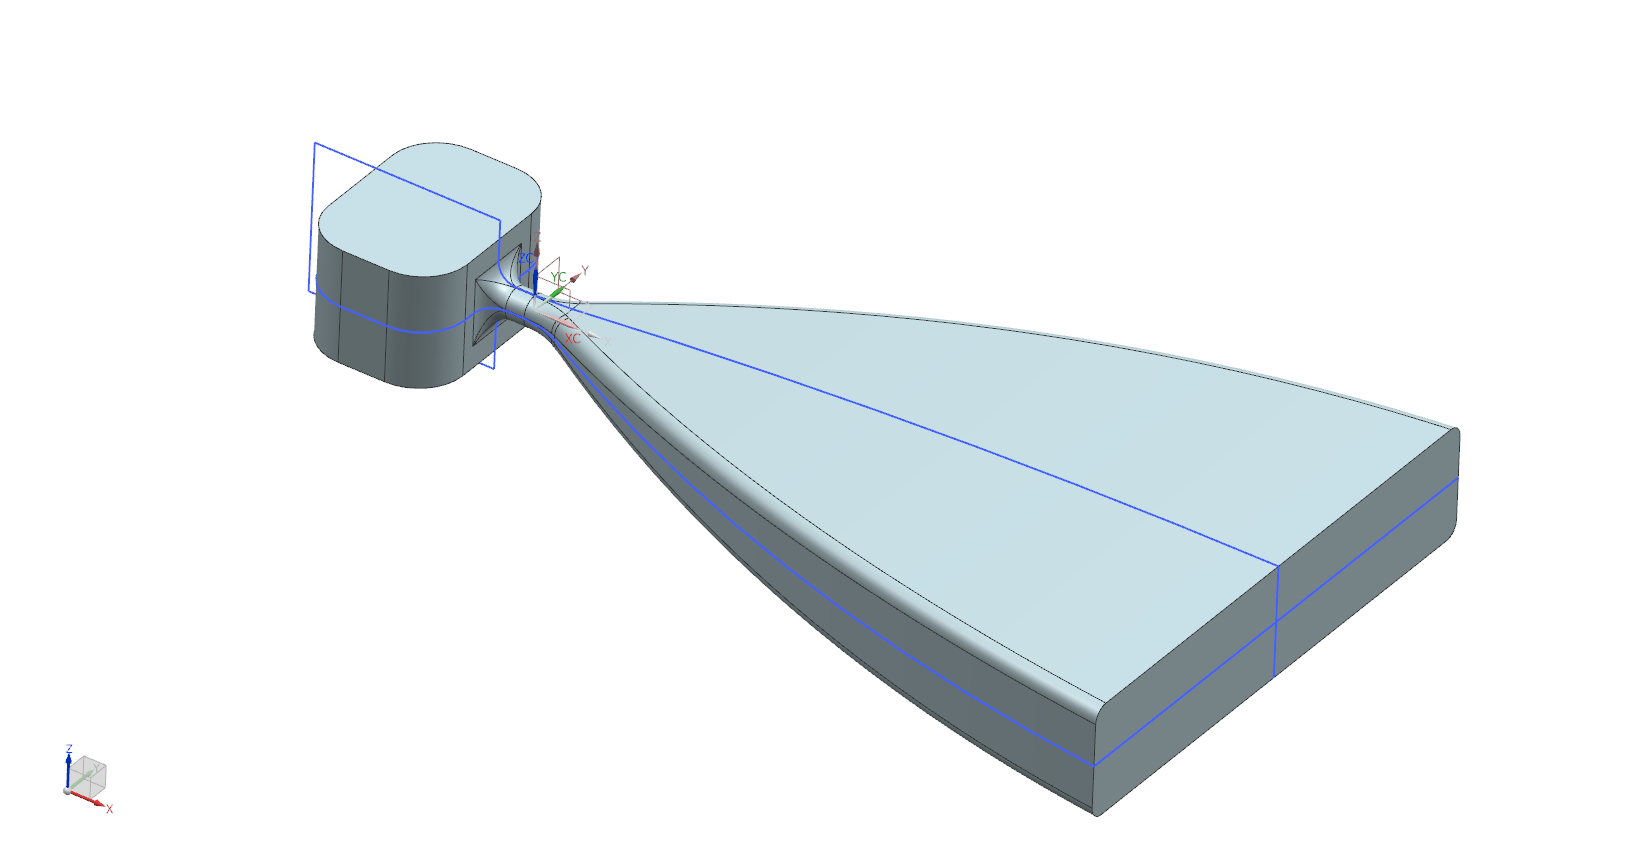
(ham wir eigentlich schon mündlich durch gekaut) bei diesem Modell und in Millimetern würde ich epsilon = 1 nehmen (Kurve extrapolieren). Das *wirkliche* Epsilon sollten Marius und seine Helfer einbauen, um infinitesimal dünne Wände zu erkennen und sich für die andere Lösung zu entscheiden. Varkon verwendet dafür 1.0e-5 und "vermutet normal grosse Modelle", ich bin für Durchmesser der gemeinsamen Boundingbox der zu schneidenden Primitive * 1.0e-7 oder BB des Gesamtmodells * 1.0e-8. Btw.: der spitze Graben am Durchtritt von der Brennkammer lässt sich auch nicht fräsen (Gravierstichel hin oder her) - Du brauchst wirklich eine Rundung (siehe Anhang) Der Körper ist der Schnitt zweier Extrusionen, deren Skizzen man in blau sieht, dann habe ich die 4 Kanten verrundet (bzw. NX hat... ;-). Der engste Querschnitt ist fast Kreisrund, und wenn ich die anderen Kanten auch noch verrunde, geht alles mit einem 3mm Gesänkfräser. Arbeitszeit etwa 15min (nein, ich habe nichts dimensioniert, alles Kreisbögen in den Skizzen, aber ich könnte Splines machen). Ein sehr ähnliches Ergebnis kannst du erzielen, indem du von der winkeligen Grundfigur ohne Rundungen überall 1,5mm abziehst, und dann die Minkowsi-Summe mit einer 3mm-Kugel bildest. Stellt sich natürlich die Frage, ob eine 3mm-Kreis als engster Querschnitt für dich möglich ist - wenn nein: kleiner machen! Q: Wie rechnet man den Übergang vom Kreis aufs ca.-Rechteck? A: Man berechnet die Kreisfläche, die Rechteckfläche und weiss, das der Querschnittsübergang stetig differenzierbar ist, wenn die Randflächen stetig differenzierbar sind ;-) Ich werf das Modell jetzt einfach nicht weg, falls... HTH P.S. ich weiss, der Vergleich mit NX ist *nicht fair*...
Okay, ich weiß nur halt wirklich noch nicht, wie ich die Rundungen vernünftig implementiere. Ich habe auch schon über ein ovales Triebwerk nachgedacht, das ließe sich wesentlich einfacher programmieren, nur wahrscheinlich nicht fräsen. Kannst du ein stl-file in NX importieren und Rundungen einbauen? Für einen Prototypen würds absolut reichen. Ad spitze Kante: Ich hatte die Idee, das Metalstück schräg zu stellen und mit einem Planfräser die Kante zu fräsen. Wäre das möglich? mfg Paul On 24/08/15 16:09, Armin Faltl wrote:
On 2015-08-24 14:13, Paul Hayden wrote:
Ich weiß, das ist schon ein Rendering, kein Preview! Das Problem wird eher die irrationale Länge (*sqrt(2)) sein. Voraussichtlich muss ich irgendwo ein Epsilon einbauen ... (ham wir eigentlich schon mündlich durch gekaut) bei diesem Modell und in Millimetern würde ich epsilon = 1 nehmen (Kurve extrapolieren).
Das *wirkliche* Epsilon sollten Marius und seine Helfer einbauen, um infinitesimal dünne Wände zu erkennen und sich für die andere Lösung zu entscheiden. Varkon verwendet dafür 1.0e-5 und "vermutet normal grosse Modelle", ich bin für Durchmesser der gemeinsamen Boundingbox der zu schneidenden Primitive * 1.0e-7 oder BB des Gesamtmodells * 1.0e-8.
Btw.: der spitze Graben am Durchtritt von der Brennkammer lässt sich auch nicht fräsen (Gravierstichel hin oder her) - Du brauchst wirklich eine Rundung (siehe Anhang) Der Körper ist der Schnitt zweier Extrusionen, deren Skizzen man in blau sieht, dann habe ich die 4 Kanten verrundet (bzw. NX hat... ;-). Der engste Querschnitt ist fast Kreisrund, und wenn ich die anderen Kanten auch noch verrunde, geht alles mit einem 3mm Gesänkfräser. Arbeitszeit etwa 15min (nein, ich habe nichts dimensioniert, alles Kreisbögen in den Skizzen, aber ich könnte Splines machen). Ein sehr ähnliches Ergebnis kannst du erzielen, indem du von der winkeligen Grundfigur ohne Rundungen überall 1,5mm abziehst, und dann die Minkowsi-Summe mit einer 3mm-Kugel bildest.
Stellt sich natürlich die Frage, ob eine 3mm-Kreis als engster Querschnitt für dich möglich ist - wenn nein: kleiner machen!
Q: Wie rechnet man den Übergang vom Kreis aufs ca.-Rechteck? A: Man berechnet die Kreisfläche, die Rechteckfläche und weiss, das der Querschnittsübergang stetig differenzierbar ist, wenn die Randflächen stetig differenzierbar sind ;-)
Ich werf das Modell jetzt einfach nicht weg, falls...
HTH
P.S. ich weiss, der Vergleich mit NX ist *nicht fair*...
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
Wie groß ist überhaupt jeweils der Block? X*Y*Z in mm (hatte ich letztens in eines der beiden Files hineingemalt) LG, Hobbes -----Original Message----- From: CNC [mailto:cnc-bounces@lists.metalab.at]On Behalf Of Paul Hayden Sent: Monday, August 24, 2015 5:16 PM To: Neigungsgruppe Zerspanungstechnik und CNC Subject: Re: [CNC] openSCAD to gcode Okay, ich weiß nur halt wirklich noch nicht, wie ich die Rundungen vernünftig implementiere. Ich habe auch schon über ein ovales Triebwerk nachgedacht, das ließe sich wesentlich einfacher programmieren, nur wahrscheinlich nicht fräsen. Kannst du ein stl-file in NX importieren und Rundungen einbauen? Für einen Prototypen würds absolut reichen. Ad spitze Kante: Ich hatte die Idee, das Metalstück schräg zu stellen und mit einem Planfräser die Kante zu fräsen. Wäre das möglich? mfg Paul On 24/08/15 16:09, Armin Faltl wrote: On 2015-08-24 14:13, Paul Hayden wrote: Ich weiß, das ist schon ein Rendering, kein Preview! Das Problem wird eher die irrationale Länge (*sqrt(2)) sein. Voraussichtlich muss ich irgendwo ein Epsilon einbauen ... (ham wir eigentlich schon mündlich durch gekaut) bei diesem Modell und in Millimetern würde ich epsilon = 1 nehmen (Kurve extrapolieren). Das *wirkliche* Epsilon sollten Marius und seine Helfer einbauen, um infinitesimal dünne Wände zu erkennen und sich für die andere Lösung zu entscheiden. Varkon verwendet dafür 1.0e-5 und "vermutet normal grosse Modelle", ich bin für Durchmesser der gemeinsamen Boundingbox der zu schneidenden Primitive * 1.0e-7 oder BB des Gesamtmodells * 1.0e-8. Btw.: der spitze Graben am Durchtritt von der Brennkammer lässt sich auch nicht fräsen (Gravierstichel hin oder her) - Du brauchst wirklich eine Rundung (siehe Anhang) Der Körper ist der Schnitt zweier Extrusionen, deren Skizzen man in blau sieht, dann habe ich die 4 Kanten verrundet (bzw. NX hat... ;-). Der engste Querschnitt ist fast Kreisrund, und wenn ich die anderen Kanten auch noch verrunde, geht alles mit einem 3mm Gesänkfräser. Arbeitszeit etwa 15min (nein, ich habe nichts dimensioniert, alles Kreisbögen in den Skizzen, aber ich könnte Splines machen). Ein sehr ähnliches Ergebnis kannst du erzielen, indem du von der winkeligen Grundfigur ohne Rundungen überall 1,5mm abziehst, und dann die Minkowsi-Summe mit einer 3mm-Kugel bildest. Stellt sich natürlich die Frage, ob eine 3mm-Kreis als engster Querschnitt für dich möglich ist - wenn nein: kleiner machen! Q: Wie rechnet man den Übergang vom Kreis aufs ca.-Rechteck? A: Man berechnet die Kreisfläche, die Rechteckfläche und weiss, das der Querschnittsübergang stetig differenzierbar ist, wenn die Randflächen stetig differenzierbar sind ;-) Ich werf das Modell jetzt einfach nicht weg, falls... HTH P.S. ich weiss, der Vergleich mit NX ist *nicht fair*... _______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
30*70*5 mm. Dazu kommen noch ein Block 30*70*2 und der Stahl Block 30*70*1. Jeweils 2 Mal. Die abgeschrägte Version hat eine engere Choke und ist deshalb kürzer. Wie groß genau kann ich sagen, wenn ich das Design vollständig überarbeitet habe. mfg Paul On 24/08/15 18:57, Hobbes wrote:
Wie groß ist überhaupt jeweils der Block? X*Y*Z in mm (hatte ich letztens in eines der beiden Files hineingemalt)
LG, Hobbes
-----Original Message----- From: CNC [mailto:cnc-bounces@lists.metalab.at]On Behalf Of Paul Hayden Sent: Monday, August 24, 2015 5:16 PM To: Neigungsgruppe Zerspanungstechnik und CNC Subject: Re: [CNC] openSCAD to gcode
Okay, ich weiß nur halt wirklich noch nicht, wie ich die Rundungen vernünftig implementiere. Ich habe auch schon über ein ovales Triebwerk nachgedacht, das ließe sich wesentlich einfacher programmieren, nur wahrscheinlich nicht fräsen.
Kannst du ein stl-file in NX importieren und Rundungen einbauen? Für einen Prototypen würds absolut reichen.
Ad spitze Kante: Ich hatte die Idee, das Metalstück schräg zu stellen und mit einem Planfräser die Kante zu fräsen. Wäre das möglich?
mfg Paul
On 24/08/15 16:09, Armin Faltl wrote:
On 2015-08-24 14:13, Paul Hayden wrote:
Ich weiß, das ist schon ein Rendering, kein Preview! Das Problem wird eher die irrationale Länge (*sqrt(2)) sein. Voraussichtlich muss ich irgendwo ein Epsilon einbauen ...
(ham wir eigentlich schon mündlich durch gekaut) bei diesem Modell und in Millimetern würde ich epsilon = 1 nehmen (Kurve extrapolieren).
Das *wirkliche* Epsilon sollten Marius und seine Helfer einbauen, um infinitesimal dünne Wände zu erkennen und sich für die andere Lösung zu entscheiden. Varkon verwendet dafür 1.0e-5 und "vermutet normal grosse Modelle", ich bin für Durchmesser der gemeinsamen Boundingbox der zu schneidenden Primitive * 1.0e-7 oder BB des Gesamtmodells * 1.0e-8.
Btw.: der spitze Graben am Durchtritt von der Brennkammer lässt sich auch nicht fräsen (Gravierstichel hin oder her) - Du brauchst wirklich eine Rundung (siehe Anhang) Der Körper ist der Schnitt zweier Extrusionen, deren Skizzen man in blau sieht, dann habe ich die 4 Kanten verrundet (bzw. NX hat... ;-). Der engste Querschnitt ist fast Kreisrund, und wenn ich die anderen Kanten auch noch verrunde, geht alles mit einem 3mm Gesänkfräser. Arbeitszeit etwa 15min (nein, ich habe nichts dimensioniert, alles Kreisbögen in den Skizzen, aber ich könnte Splines machen). Ein sehr ähnliches Ergebnis kannst du erzielen, indem du von der winkeligen Grundfigur ohne Rundungen überall 1,5mm abziehst, und dann die Minkowsi-Summe mit einer 3mm-Kugel bildest.
Stellt sich natürlich die Frage, ob eine 3mm-Kreis als engster Querschnitt für dich möglich ist - wenn nein: kleiner machen!
Q: Wie rechnet man den Übergang vom Kreis aufs ca.-Rechteck? A: Man berechnet die Kreisfläche, die Rechteckfläche und weiss, das der Querschnittsübergang stetig differenzierbar ist, wenn die Randflächen stetig differenzierbar sind ;-)
Ich werf das Modell jetzt einfach nicht weg, falls...
HTH
P.S. ich weiss, der Vergleich mit NX ist *nicht fair*...
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
a) sind die Abbildungen center.jpg und outside.jpg jeweils nur die Ober- und Unterseite von ein und dem selben Rohteil, oder sind dies zwei verschiedene Rohteile? Welche Materialstärken haben center und outside, sofern diese zwei verschiedene Rohteile sind? b) ist center.jpg jenes mit 5mm oder 2mm Materialstärke? c) ich habe voererst den starken Verdacht, daß unabhängig von Pkt. a) center.jpg nicht fräsbar sein wird --> leg eine Schnittebene in XZ rein, welche die Y-Strecke halbiert und schreib einmal die minimalsten Materialstärken hier rein und wo die sind. wenn meine Vermutungen für a-c) zutreffen, dann ist das Teil nicht fräsbar --> Konstruktionsfehler, abgesehen davon rennst Du in viele weitere Probleme bei diesen Dimensionen rein (werkstoffspezifisch und fertigungstechnisch). Gruß, Hobbes -----Original Message----- From: CNC [mailto:cnc-bounces@lists.metalab.at]On Behalf Of Paul Hayden Sent: Monday, August 24, 2015 7:02 PM To: Neigungsgruppe Zerspanungstechnik und CNC Subject: Re: [CNC] openSCAD to gcode 30*70*5 mm. Dazu kommen noch ein Block 30*70*2 und der Stahl Block 30*70*1. Jeweils 2 Mal. Die abgeschrägte Version hat eine engere Choke und ist deshalb kürzer. Wie groß genau kann ich sagen, wenn ich das Design vollständig überarbeitet habe. mfg Paul On 24/08/15 18:57, Hobbes wrote:
Wie groß ist überhaupt jeweils der Block? X*Y*Z in mm (hatte ich letztens in eines der beiden Files hineingemalt)
LG, Hobbes
-----Original Message----- From: CNC [mailto:cnc-bounces@lists.metalab.at]On Behalf Of Paul Hayden Sent: Monday, August 24, 2015 5:16 PM To: Neigungsgruppe Zerspanungstechnik und CNC Subject: Re: [CNC] openSCAD to gcode
Okay, ich weiß nur halt wirklich noch nicht, wie ich die Rundungen vernünftig implementiere. Ich habe auch schon über ein ovales Triebwerk nachgedacht, das ließe sich wesentlich einfacher programmieren, nur wahrscheinlich nicht fräsen.
Kannst du ein stl-file in NX importieren und Rundungen einbauen? Für einen Prototypen würds absolut reichen.
Ad spitze Kante: Ich hatte die Idee, das Metalstück schräg zu stellen und mit einem Planfräser die Kante zu fräsen. Wäre das möglich?
mfg Paul
On 24/08/15 16:09, Armin Faltl wrote:
On 2015-08-24 14:13, Paul Hayden wrote:
Ich weiß, das ist schon ein Rendering, kein Preview! Das Problem wird eher die irrationale Länge (*sqrt(2)) sein. Voraussichtlich muss ich irgendwo ein Epsilon einbauen ...
(ham wir eigentlich schon mündlich durch gekaut) bei diesem Modell und in Millimetern würde ich epsilon = 1 nehmen (Kurve extrapolieren).
Das *wirkliche* Epsilon sollten Marius und seine Helfer einbauen, um infinitesimal dünne Wände zu erkennen und sich für die andere Lösung zu entscheiden. Varkon verwendet dafür 1.0e-5 und "vermutet normal grosse Modelle", ich bin für Durchmesser der gemeinsamen Boundingbox der zu schneidenden Primitive * 1.0e-7 oder BB des Gesamtmodells * 1.0e-8.
Btw.: der spitze Graben am Durchtritt von der Brennkammer lässt sich auch nicht fräsen (Gravierstichel hin oder her) - Du brauchst wirklich eine Rundung (siehe Anhang) Der Körper ist der Schnitt zweier Extrusionen, deren Skizzen man in blau sieht, dann habe ich die 4 Kanten verrundet (bzw. NX hat... ;-). Der engste Querschnitt ist fast Kreisrund, und wenn ich die anderen Kanten auch noch verrunde, geht alles mit einem 3mm Gesänkfräser. Arbeitszeit etwa 15min (nein, ich habe nichts dimensioniert, alles Kreisbögen in den Skizzen, aber ich könnte Splines machen). Ein sehr ähnliches Ergebnis kannst du erzielen, indem du von der winkeligen Grundfigur ohne Rundungen überall 1,5mm abziehst, und dann die Minkowsi-Summe mit einer 3mm-Kugel bildest.
Stellt sich natürlich die Frage, ob eine 3mm-Kreis als engster Querschnitt für dich möglich ist - wenn nein: kleiner machen!
Q: Wie rechnet man den Übergang vom Kreis aufs ca.-Rechteck? A: Man berechnet die Kreisfläche, die Rechteckfläche und weiss, das der Querschnittsübergang stetig differenzierbar ist, wenn die Randflächen stetig differenzierbar sind ;-)
Ich werf das Modell jetzt einfach nicht weg, falls...
HTH
P.S. ich weiss, der Vergleich mit NX ist *nicht fair*...
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
Die Materialstärke an der linken, unteren Kante (max x, min z) ist 1mm, ein Bisschen die Kurve entlang Rechts ist sie 0.5 mm, wo die Kühlrippen an die Nozzle anliegen. (Sind in dem Modell noch nicht exakt normiert.) outside und center sind vom selben, 5mm dicken Block. Die 2mm-dicken Blöcke sind harmlos, Bohrungen und gerade Fräs-Pfade. On 25/08/15 02:22, Hobbes wrote:
a) sind die Abbildungen center.jpg und outside.jpg jeweils nur die Ober- und Unterseite von ein und dem selben Rohteil, oder sind dies zwei verschiedene Rohteile? Welche Materialstärken haben center und outside, sofern diese zwei verschiedene Rohteile sind?
b) ist center.jpg jenes mit 5mm oder 2mm Materialstärke?
c) ich habe voererst den starken Verdacht, daß unabhängig von Pkt. a) center.jpg nicht fräsbar sein wird --> leg eine Schnittebene in XZ rein, welche die Y-Strecke halbiert und schreib einmal die minimalsten Materialstärken hier rein und wo die sind.
wenn meine Vermutungen für a-c) zutreffen, dann ist das Teil nicht fräsbar --> Konstruktionsfehler, abgesehen davon rennst Du in viele weitere Probleme bei diesen Dimensionen rein (werkstoffspezifisch und fertigungstechnisch).
Gruß, Hobbes
-----Original Message----- From: CNC [mailto:cnc-bounces@lists.metalab.at]On Behalf Of Paul Hayden Sent: Monday, August 24, 2015 7:02 PM To: Neigungsgruppe Zerspanungstechnik und CNC Subject: Re: [CNC] openSCAD to gcode
30*70*5 mm. Dazu kommen noch ein Block 30*70*2 und der Stahl Block 30*70*1. Jeweils 2 Mal. Die abgeschrägte Version hat eine engere Choke und ist deshalb kürzer. Wie groß genau kann ich sagen, wenn ich das Design vollständig überarbeitet habe.
mfg Paul
On 24/08/15 18:57, Hobbes wrote:
Wie groß ist überhaupt jeweils der Block? X*Y*Z in mm (hatte ich letztens in eines der beiden Files hineingemalt)
LG, Hobbes
-----Original Message----- From: CNC [mailto:cnc-bounces@lists.metalab.at]On Behalf Of Paul Hayden Sent: Monday, August 24, 2015 5:16 PM To: Neigungsgruppe Zerspanungstechnik und CNC Subject: Re: [CNC] openSCAD to gcode
Okay, ich weiß nur halt wirklich noch nicht, wie ich die Rundungen vernünftig implementiere. Ich habe auch schon über ein ovales Triebwerk nachgedacht, das ließe sich wesentlich einfacher programmieren, nur wahrscheinlich nicht fräsen.
Kannst du ein stl-file in NX importieren und Rundungen einbauen? Für einen Prototypen würds absolut reichen.
Ad spitze Kante: Ich hatte die Idee, das Metalstück schräg zu stellen und mit einem Planfräser die Kante zu fräsen. Wäre das möglich?
mfg Paul
On 24/08/15 16:09, Armin Faltl wrote:
On 2015-08-24 14:13, Paul Hayden wrote:
Ich weiß, das ist schon ein Rendering, kein Preview! Das Problem wird eher die irrationale Länge (*sqrt(2)) sein. Voraussichtlich muss ich irgendwo ein Epsilon einbauen ...
(ham wir eigentlich schon mündlich durch gekaut) bei diesem Modell und in Millimetern würde ich epsilon = 1 nehmen (Kurve extrapolieren).
Das *wirkliche* Epsilon sollten Marius und seine Helfer einbauen, um infinitesimal dünne Wände zu erkennen und sich für die andere Lösung zu entscheiden. Varkon verwendet dafür 1.0e-5 und "vermutet normal grosse Modelle", ich bin für Durchmesser der gemeinsamen Boundingbox der zu schneidenden Primitive * 1.0e-7 oder BB des Gesamtmodells * 1.0e-8.
Btw.: der spitze Graben am Durchtritt von der Brennkammer lässt sich auch nicht fräsen (Gravierstichel hin oder her) - Du brauchst wirklich eine Rundung (siehe Anhang) Der Körper ist der Schnitt zweier Extrusionen, deren Skizzen man in blau sieht, dann habe ich die 4 Kanten verrundet (bzw. NX hat... ;-). Der engste Querschnitt ist fast Kreisrund, und wenn ich die anderen Kanten auch noch verrunde, geht alles mit einem 3mm Gesänkfräser. Arbeitszeit etwa 15min (nein, ich habe nichts dimensioniert, alles Kreisbögen in den Skizzen, aber ich könnte Splines machen). Ein sehr ähnliches Ergebnis kannst du erzielen, indem du von der winkeligen Grundfigur ohne Rundungen überall 1,5mm abziehst, und dann die Minkowsi-Summe mit einer 3mm-Kugel bildest.
Stellt sich natürlich die Frage, ob eine 3mm-Kreis als engster Querschnitt für dich möglich ist - wenn nein: kleiner machen!
Q: Wie rechnet man den Übergang vom Kreis aufs ca.-Rechteck? A: Man berechnet die Kreisfläche, die Rechteckfläche und weiss, das der Querschnittsübergang stetig differenzierbar ist, wenn die Randflächen stetig differenzierbar sind ;-)
Ich werf das Modell jetzt einfach nicht weg, falls...
HTH
P.S. ich weiss, der Vergleich mit NX ist *nicht fair*...
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
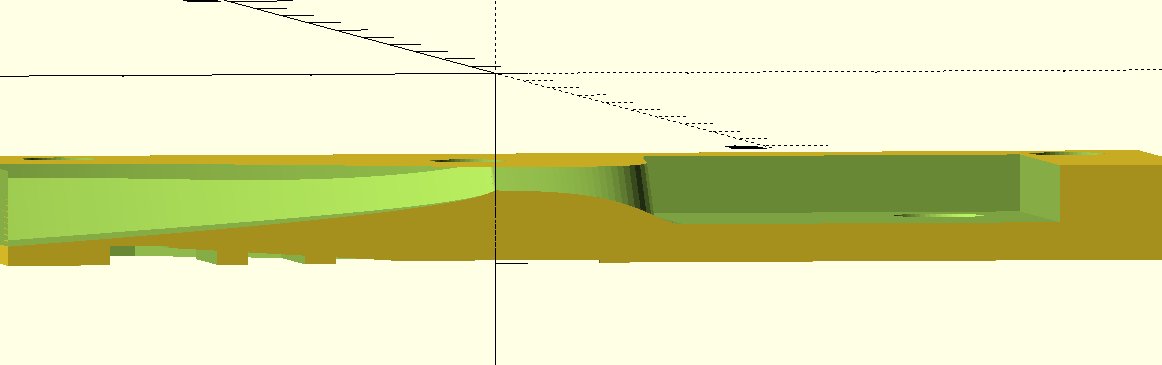
Hier ist, was ich mit variablem Rundungsradius (je weiter draußen desto stärkere Rundung) gebastelt habe. Problem ist nur, dass das Teil jetzt ca. 5 min rechnet, bevor man was sieht. (Sind viele kleine Zylinder, um die man eine konvexe Hülle ausrechnet ...) (Im Anhang ist nur das negativ des Ausgangs! Ist der kritischste Teil, wurde berechnet. Der Rest ist meistens nur geschätzt.) thx @ Armin, hab deinen Vorschlag, die Querschnittsfläche auszurechnen sehr gut einsetzen können! On 25/08/15 14:58, Paul Hayden wrote:
Die Materialstärke an der linken, unteren Kante (max x, min z) ist 1mm, ein Bisschen die Kurve entlang Rechts ist sie 0.5 mm, wo die Kühlrippen an die Nozzle anliegen. (Sind in dem Modell noch nicht exakt normiert.) outside und center sind vom selben, 5mm dicken Block. Die 2mm-dicken Blöcke sind harmlos, Bohrungen und gerade Fräs-Pfade.
On 25/08/15 02:22, Hobbes wrote:
a) sind die Abbildungen center.jpg und outside.jpg jeweils nur die Ober- und Unterseite von ein und dem selben Rohteil, oder sind dies zwei verschiedene Rohteile? Welche Materialstärken haben center und outside, sofern diese zwei verschiedene Rohteile sind?
b) ist center.jpg jenes mit 5mm oder 2mm Materialstärke?
c) ich habe voererst den starken Verdacht, daß unabhängig von Pkt. a) center.jpg nicht fräsbar sein wird --> leg eine Schnittebene in XZ rein, welche die Y-Strecke halbiert und schreib einmal die minimalsten Materialstärken hier rein und wo die sind.
wenn meine Vermutungen für a-c) zutreffen, dann ist das Teil nicht fräsbar --> Konstruktionsfehler, abgesehen davon rennst Du in viele weitere Probleme bei diesen Dimensionen rein (werkstoffspezifisch und fertigungstechnisch).
Gruß, Hobbes
-----Original Message----- From: CNC [mailto:cnc-bounces@lists.metalab.at]On Behalf Of Paul Hayden Sent: Monday, August 24, 2015 7:02 PM To: Neigungsgruppe Zerspanungstechnik und CNC Subject: Re: [CNC] openSCAD to gcode
30*70*5 mm. Dazu kommen noch ein Block 30*70*2 und der Stahl Block 30*70*1. Jeweils 2 Mal. Die abgeschrägte Version hat eine engere Choke und ist deshalb kürzer. Wie groß genau kann ich sagen, wenn ich das Design vollständig überarbeitet habe.
mfg Paul
On 24/08/15 18:57, Hobbes wrote:
Wie groß ist überhaupt jeweils der Block? X*Y*Z in mm (hatte ich letztens in eines der beiden Files hineingemalt)
LG, Hobbes
-----Original Message----- From: CNC [mailto:cnc-bounces@lists.metalab.at]On Behalf Of Paul Hayden Sent: Monday, August 24, 2015 5:16 PM To: Neigungsgruppe Zerspanungstechnik und CNC Subject: Re: [CNC] openSCAD to gcode
Okay, ich weiß nur halt wirklich noch nicht, wie ich die Rundungen vernünftig implementiere. Ich habe auch schon über ein ovales Triebwerk nachgedacht, das ließe sich wesentlich einfacher programmieren, nur wahrscheinlich nicht fräsen.
Kannst du ein stl-file in NX importieren und Rundungen einbauen? Für einen Prototypen würds absolut reichen.
Ad spitze Kante: Ich hatte die Idee, das Metalstück schräg zu stellen und mit einem Planfräser die Kante zu fräsen. Wäre das möglich?
mfg Paul
On 24/08/15 16:09, Armin Faltl wrote:
On 2015-08-24 14:13, Paul Hayden wrote:
Ich weiß, das ist schon ein Rendering, kein Preview! Das Problem wird eher die irrationale Länge (*sqrt(2)) sein. Voraussichtlich muss ich irgendwo ein Epsilon einbauen ...
(ham wir eigentlich schon mündlich durch gekaut) bei diesem Modell und in Millimetern würde ich epsilon = 1 nehmen (Kurve extrapolieren).
Das *wirkliche* Epsilon sollten Marius und seine Helfer einbauen, um infinitesimal dünne Wände zu erkennen und sich für die andere Lösung zu entscheiden. Varkon verwendet dafür 1.0e-5 und "vermutet normal grosse Modelle", ich bin für Durchmesser der gemeinsamen Boundingbox der zu schneidenden Primitive * 1.0e-7 oder BB des Gesamtmodells * 1.0e-8.
Btw.: der spitze Graben am Durchtritt von der Brennkammer lässt sich auch nicht fräsen (Gravierstichel hin oder her) - Du brauchst wirklich eine Rundung (siehe Anhang) Der Körper ist der Schnitt zweier Extrusionen, deren Skizzen man in blau sieht, dann habe ich die 4 Kanten verrundet (bzw. NX hat... ;-). Der engste Querschnitt ist fast Kreisrund, und wenn ich die anderen Kanten auch noch verrunde, geht alles mit einem 3mm Gesänkfräser. Arbeitszeit etwa 15min (nein, ich habe nichts dimensioniert, alles Kreisbögen in den Skizzen, aber ich könnte Splines machen). Ein sehr ähnliches Ergebnis kannst du erzielen, indem du von der winkeligen Grundfigur ohne Rundungen überall 1,5mm abziehst, und dann die Minkowsi-Summe mit einer 3mm-Kugel bildest.
Stellt sich natürlich die Frage, ob eine 3mm-Kreis als engster Querschnitt für dich möglich ist - wenn nein: kleiner machen!
Q: Wie rechnet man den Übergang vom Kreis aufs ca.-Rechteck? A: Man berechnet die Kreisfläche, die Rechteckfläche und weiss, das der Querschnittsübergang stetig differenzierbar ist, wenn die Randflächen stetig differenzierbar sind ;-)
Ich werf das Modell jetzt einfach nicht weg, falls...
HTH
P.S. ich weiss, der Vergleich mit NX ist *nicht fair*...
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
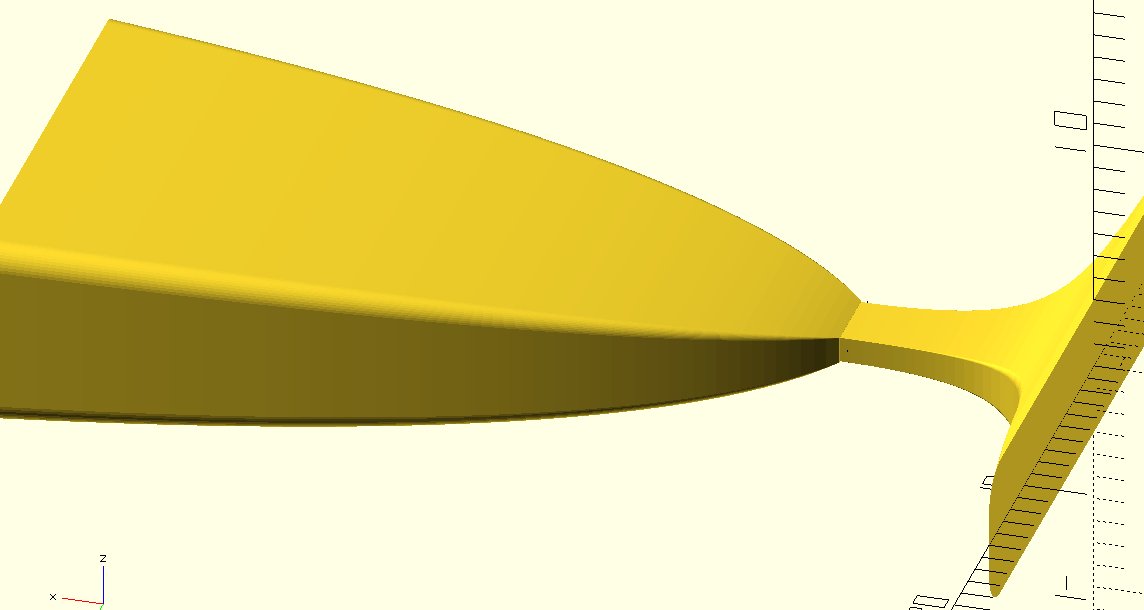
Hallo! Ich hab mich leider in der Woche vertan. Das Projekt sollte beim Hackaton "nächste Woche" fertig werden. Hackaton ist nur leider dieses Wochenende (jetzt ...). Wäre jemand heute oder morgen hier, um die CNC-Fräse mit mir zu bedienen und halbwegs funktionierenden gCode zu schreiben? Auf so kurze Zeit wird kein wunderbar schöner präzessions-Code entstehen, das ist mir klar. Sobald was fräsbares dabei heraus schaut, bin ich eigentlich glücklich. Ich verschönere auch noch das Modell bis dahin, damit es möglichst wenige Problemstellen gibt. Nochmal, es tut mir echt leid, euch zu hetzen. Ich war nur der festen Überzeugung, es wäre das erste September-Wochenende. On 27/08/15 12:01, Paul Hayden wrote:
Hier ist, was ich mit variablem Rundungsradius (je weiter draußen desto stärkere Rundung) gebastelt habe.
Problem ist nur, dass das Teil jetzt ca. 5 min rechnet, bevor man was sieht. (Sind viele kleine Zylinder, um die man eine konvexe Hülle ausrechnet ...)
(Im Anhang ist nur das negativ des Ausgangs! Ist der kritischste Teil, wurde berechnet. Der Rest ist meistens nur geschätzt.)
thx @ Armin, hab deinen Vorschlag, die Querschnittsfläche auszurechnen sehr gut einsetzen können!
On 25/08/15 14:58, Paul Hayden wrote:
Die Materialstärke an der linken, unteren Kante (max x, min z) ist 1mm, ein Bisschen die Kurve entlang Rechts ist sie 0.5 mm, wo die Kühlrippen an die Nozzle anliegen. (Sind in dem Modell noch nicht exakt normiert.) outside und center sind vom selben, 5mm dicken Block. Die 2mm-dicken Blöcke sind harmlos, Bohrungen und gerade Fräs-Pfade.
On 25/08/15 02:22, Hobbes wrote:
a) sind die Abbildungen center.jpg und outside.jpg jeweils nur die Ober- und Unterseite von ein und dem selben Rohteil, oder sind dies zwei verschiedene Rohteile? Welche Materialstärken haben center und outside, sofern diese zwei verschiedene Rohteile sind?
b) ist center.jpg jenes mit 5mm oder 2mm Materialstärke?
c) ich habe voererst den starken Verdacht, daß unabhängig von Pkt. a) center.jpg nicht fräsbar sein wird --> leg eine Schnittebene in XZ rein, welche die Y-Strecke halbiert und schreib einmal die minimalsten Materialstärken hier rein und wo die sind.
wenn meine Vermutungen für a-c) zutreffen, dann ist das Teil nicht fräsbar --> Konstruktionsfehler, abgesehen davon rennst Du in viele weitere Probleme bei diesen Dimensionen rein (werkstoffspezifisch und fertigungstechnisch).
Gruß, Hobbes
-----Original Message----- From: CNC [mailto:cnc-bounces@lists.metalab.at]On Behalf Of Paul Hayden Sent: Monday, August 24, 2015 7:02 PM To: Neigungsgruppe Zerspanungstechnik und CNC Subject: Re: [CNC] openSCAD to gcode
30*70*5 mm. Dazu kommen noch ein Block 30*70*2 und der Stahl Block 30*70*1. Jeweils 2 Mal. Die abgeschrägte Version hat eine engere Choke und ist deshalb kürzer. Wie groß genau kann ich sagen, wenn ich das Design vollständig überarbeitet habe.
mfg Paul
On 24/08/15 18:57, Hobbes wrote:
Wie groß ist überhaupt jeweils der Block? X*Y*Z in mm (hatte ich letztens in eines der beiden Files hineingemalt)
LG, Hobbes
-----Original Message----- From: CNC [mailto:cnc-bounces@lists.metalab.at]On Behalf Of Paul Hayden Sent: Monday, August 24, 2015 5:16 PM To: Neigungsgruppe Zerspanungstechnik und CNC Subject: Re: [CNC] openSCAD to gcode
Okay, ich weiß nur halt wirklich noch nicht, wie ich die Rundungen vernünftig implementiere. Ich habe auch schon über ein ovales Triebwerk nachgedacht, das ließe sich wesentlich einfacher programmieren, nur wahrscheinlich nicht fräsen.
Kannst du ein stl-file in NX importieren und Rundungen einbauen? Für einen Prototypen würds absolut reichen.
Ad spitze Kante: Ich hatte die Idee, das Metalstück schräg zu stellen und mit einem Planfräser die Kante zu fräsen. Wäre das möglich?
mfg Paul
On 24/08/15 16:09, Armin Faltl wrote:
On 2015-08-24 14:13, Paul Hayden wrote:
Ich weiß, das ist schon ein Rendering, kein Preview! Das Problem wird eher die irrationale Länge (*sqrt(2)) sein. Voraussichtlich muss ich irgendwo ein Epsilon einbauen ...
(ham wir eigentlich schon mündlich durch gekaut) bei diesem Modell und in Millimetern würde ich epsilon = 1 nehmen (Kurve extrapolieren).
Das *wirkliche* Epsilon sollten Marius und seine Helfer einbauen, um infinitesimal dünne Wände zu erkennen und sich für die andere Lösung zu entscheiden. Varkon verwendet dafür 1.0e-5 und "vermutet normal grosse Modelle", ich bin für Durchmesser der gemeinsamen Boundingbox der zu schneidenden Primitive * 1.0e-7 oder BB des Gesamtmodells * 1.0e-8.
Btw.: der spitze Graben am Durchtritt von der Brennkammer lässt sich auch nicht fräsen (Gravierstichel hin oder her) - Du brauchst wirklich eine Rundung (siehe Anhang) Der Körper ist der Schnitt zweier Extrusionen, deren Skizzen man in blau sieht, dann habe ich die 4 Kanten verrundet (bzw. NX hat... ;-). Der engste Querschnitt ist fast Kreisrund, und wenn ich die anderen Kanten auch noch verrunde, geht alles mit einem 3mm Gesänkfräser. Arbeitszeit etwa 15min (nein, ich habe nichts dimensioniert, alles Kreisbögen in den Skizzen, aber ich könnte Splines machen). Ein sehr ähnliches Ergebnis kannst du erzielen, indem du von der winkeligen Grundfigur ohne Rundungen überall 1,5mm abziehst, und dann die Minkowsi-Summe mit einer 3mm-Kugel bildest.
Stellt sich natürlich die Frage, ob eine 3mm-Kreis als engster Querschnitt für dich möglich ist - wenn nein: kleiner machen!
Q: Wie rechnet man den Übergang vom Kreis aufs ca.-Rechteck? A: Man berechnet die Kreisfläche, die Rechteckfläche und weiss, das der Querschnittsübergang stetig differenzierbar ist, wenn die Randflächen stetig differenzierbar sind ;-)
Ich werf das Modell jetzt einfach nicht weg, falls...
HTH
P.S. ich weiss, der Vergleich mit NX ist *nicht fair*...
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
Werte CNC Gemeinde! Der erste Prototyp wurde fast fertig gefräst, es fehlen nur noch 2 Seiten. Während der Fertigung wurde ein 2mm Fräskopf vernichtet, der wird natürlich von mir ersetzt werden. Falls in nächster Zeit jemand Zeit hätte, mit mir die letzten Teile einzuspannen, wäre ich euch sehr dankbar. (Ich könnte das wahrscheinlich auch alleine, falls ihr mir so weit vertrauen würdet. Dafür hätte ich aber vorher gerne eure ausdrückliche Erlaubnis.) An dieser Stelle übrigens nochmal ein herzliches Dankeschön an Armin für seine ausgiebige Beratung zum Werkstück und Einweisung/Betreuung der CNC. mfg Paul On 29/08/15 15:55, Paul Hayden wrote:
Hallo!
Ich hab mich leider in der Woche vertan. Das Projekt sollte beim Hackaton "nächste Woche" fertig werden. Hackaton ist nur leider dieses Wochenende (jetzt ...). Wäre jemand heute oder morgen hier, um die CNC-Fräse mit mir zu bedienen und halbwegs funktionierenden gCode zu schreiben? Auf so kurze Zeit wird kein wunderbar schöner präzessions-Code entstehen, das ist mir klar. Sobald was fräsbares dabei heraus schaut, bin ich eigentlich glücklich.
Ich verschönere auch noch das Modell bis dahin, damit es möglichst wenige Problemstellen gibt.
Nochmal, es tut mir echt leid, euch zu hetzen. Ich war nur der festen Überzeugung, es wäre das erste September-Wochenende.
On 27/08/15 12:01, Paul Hayden wrote:
Hier ist, was ich mit variablem Rundungsradius (je weiter draußen desto stärkere Rundung) gebastelt habe.
Problem ist nur, dass das Teil jetzt ca. 5 min rechnet, bevor man was sieht. (Sind viele kleine Zylinder, um die man eine konvexe Hülle ausrechnet ...)
(Im Anhang ist nur das negativ des Ausgangs! Ist der kritischste Teil, wurde berechnet. Der Rest ist meistens nur geschätzt.)
thx @ Armin, hab deinen Vorschlag, die Querschnittsfläche auszurechnen sehr gut einsetzen können!
On 25/08/15 14:58, Paul Hayden wrote:
Die Materialstärke an der linken, unteren Kante (max x, min z) ist 1mm, ein Bisschen die Kurve entlang Rechts ist sie 0.5 mm, wo die Kühlrippen an die Nozzle anliegen. (Sind in dem Modell noch nicht exakt normiert.) outside und center sind vom selben, 5mm dicken Block. Die 2mm-dicken Blöcke sind harmlos, Bohrungen und gerade Fräs-Pfade.
On 25/08/15 02:22, Hobbes wrote:
a) sind die Abbildungen center.jpg und outside.jpg jeweils nur die Ober- und Unterseite von ein und dem selben Rohteil, oder sind dies zwei verschiedene Rohteile? Welche Materialstärken haben center und outside, sofern diese zwei verschiedene Rohteile sind?
b) ist center.jpg jenes mit 5mm oder 2mm Materialstärke?
c) ich habe voererst den starken Verdacht, daß unabhängig von Pkt. a) center.jpg nicht fräsbar sein wird --> leg eine Schnittebene in XZ rein, welche die Y-Strecke halbiert und schreib einmal die minimalsten Materialstärken hier rein und wo die sind.
wenn meine Vermutungen für a-c) zutreffen, dann ist das Teil nicht fräsbar --> Konstruktionsfehler, abgesehen davon rennst Du in viele weitere Probleme bei diesen Dimensionen rein (werkstoffspezifisch und fertigungstechnisch).
Gruß, Hobbes
-----Original Message----- From: CNC [mailto:cnc-bounces@lists.metalab.at]On Behalf Of Paul Hayden Sent: Monday, August 24, 2015 7:02 PM To: Neigungsgruppe Zerspanungstechnik und CNC Subject: Re: [CNC] openSCAD to gcode
30*70*5 mm. Dazu kommen noch ein Block 30*70*2 und der Stahl Block 30*70*1. Jeweils 2 Mal. Die abgeschrägte Version hat eine engere Choke und ist deshalb kürzer. Wie groß genau kann ich sagen, wenn ich das Design vollständig überarbeitet habe.
mfg Paul
On 24/08/15 18:57, Hobbes wrote:
Wie groß ist überhaupt jeweils der Block? X*Y*Z in mm (hatte ich letztens in eines der beiden Files hineingemalt)
LG, Hobbes
-----Original Message----- From: CNC [mailto:cnc-bounces@lists.metalab.at]On Behalf Of Paul Hayden Sent: Monday, August 24, 2015 5:16 PM To: Neigungsgruppe Zerspanungstechnik und CNC Subject: Re: [CNC] openSCAD to gcode
Okay, ich weiß nur halt wirklich noch nicht, wie ich die Rundungen vernünftig implementiere. Ich habe auch schon über ein ovales Triebwerk nachgedacht, das ließe sich wesentlich einfacher programmieren, nur wahrscheinlich nicht fräsen.
Kannst du ein stl-file in NX importieren und Rundungen einbauen? Für einen Prototypen würds absolut reichen.
Ad spitze Kante: Ich hatte die Idee, das Metalstück schräg zu stellen und mit einem Planfräser die Kante zu fräsen. Wäre das möglich?
mfg Paul
On 24/08/15 16:09, Armin Faltl wrote:
On 2015-08-24 14:13, Paul Hayden wrote:
Ich weiß, das ist schon ein Rendering, kein Preview! Das Problem wird eher die irrationale Länge (*sqrt(2)) sein. Voraussichtlich muss ich irgendwo ein Epsilon einbauen ...
(ham wir eigentlich schon mündlich durch gekaut) bei diesem Modell und in Millimetern würde ich epsilon = 1 nehmen (Kurve extrapolieren).
Das *wirkliche* Epsilon sollten Marius und seine Helfer einbauen, um infinitesimal dünne Wände zu erkennen und sich für die andere Lösung zu entscheiden. Varkon verwendet dafür 1.0e-5 und "vermutet normal grosse Modelle", ich bin für Durchmesser der gemeinsamen Boundingbox der zu schneidenden Primitive * 1.0e-7 oder BB des Gesamtmodells * 1.0e-8.
Btw.: der spitze Graben am Durchtritt von der Brennkammer lässt sich auch nicht fräsen (Gravierstichel hin oder her) - Du brauchst wirklich eine Rundung (siehe Anhang) Der Körper ist der Schnitt zweier Extrusionen, deren Skizzen man in blau sieht, dann habe ich die 4 Kanten verrundet (bzw. NX hat... ;-). Der engste Querschnitt ist fast Kreisrund, und wenn ich die anderen Kanten auch noch verrunde, geht alles mit einem 3mm Gesänkfräser. Arbeitszeit etwa 15min (nein, ich habe nichts dimensioniert, alles Kreisbögen in den Skizzen, aber ich könnte Splines machen). Ein sehr ähnliches Ergebnis kannst du erzielen, indem du von der winkeligen Grundfigur ohne Rundungen überall 1,5mm abziehst, und dann die Minkowsi-Summe mit einer 3mm-Kugel bildest.
Stellt sich natürlich die Frage, ob eine 3mm-Kreis als engster Querschnitt für dich möglich ist - wenn nein: kleiner machen!
Q: Wie rechnet man den Übergang vom Kreis aufs ca.-Rechteck? A: Man berechnet die Kreisfläche, die Rechteckfläche und weiss, das der Querschnittsübergang stetig differenzierbar ist, wenn die Randflächen stetig differenzierbar sind ;-)
Ich werf das Modell jetzt einfach nicht weg, falls...
HTH
P.S. ich weiss, der Vergleich mit NX ist *nicht fair*...
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
On 2015-09-01, at 12:28, Paul Hayden <paul.hayden@gmx.at> wrote:
Während der Fertigung wurde ein 2mm Fräskopf vernichtet, der wird natürlich von mir ersetzt werden.
Deswegen ist es eigentlich die Regel, dass man seine eigenen Fräser mitnimmt. Weil selbst wenn man ihn nicht zerstört, abnutzen tut man ihn auf jeden Fall, und sehr lange halten die generell nicht. Schöne Grüße Andreas
On 2015-09-01 12:28, Paul Hayden wrote:
Werte CNC Gemeinde!
Der erste Prototyp wurde fast fertig gefräst, es fehlen nur noch 2 Seiten. Während der Fertigung wurde ein 2mm Fräskopf vernichtet, der wird natürlich von mir ersetzt werden. Falls in nächster Zeit jemand Zeit hätte, mit mir die letzten Teile einzuspannen, wäre ich euch sehr dankbar. (Ich könnte das wahrscheinlich auch alleine, falls ihr mir so weit vertrauen würdet. Dafür hätte ich aber vorher gerne eure ausdrückliche Erlaubnis.)
Jetzt war ich schon in der Stadt drinnen und bin wieder zu Hause... Morgen bin ich auch in Wien unterwegs und kann z.B. am Nachmittag vorbei schaun. Das Fräser im Betrieb brechen ist nichts neues. Beim Messing hat der 2mm-2-Schneider sehr gut funktioniert. Daher würde mich interessieren, ob ihr die Schnittparameter für Kupfer anders gewählt habt (was ich für sinnvoll halte, ohne Details zu wissen), bei welchem Material/wann der Fräser gebrochen ist, und ob er vorher begonnen hat, an der Werkstück-Oberkante einen Grat raus zu drücken. Und ob ihr bei Kupfer gekühlt oder geschmiert habt.
An dieser Stelle übrigens nochmal ein herzliches Dankeschön an Armin für seine ausgiebige Beratung zum Werkstück und Einweisung/Betreuung der CNC.
;-)
Hi, Wenn du magst könntest du die Fräßparameter auch hier eintrage: https://metalab.at/wiki/CNC-Fr%C3%A4se#Parameters_for_typical_jobs Hilft die Sammlung zu vervollständigen :) Ich wäre heute Nachmittag im Lab und könnte ggf über die Schulter schauen. LG Sebastian On 2015-09-01 12:28, Paul Hayden wrote:
Werte CNC Gemeinde!
Der erste Prototyp wurde fast fertig gefräst, es fehlen nur noch 2 Seiten. Während der Fertigung wurde ein 2mm Fräskopf vernichtet, der wird natürlich von mir ersetzt werden. Falls in nächster Zeit jemand Zeit hätte, mit mir die letzten Teile einzuspannen, wäre ich euch sehr dankbar. (Ich könnte das wahrscheinlich auch alleine, falls ihr mir so weit vertrauen würdet. Dafür hätte ich aber vorher gerne eure ausdrückliche Erlaubnis.)
An dieser Stelle übrigens nochmal ein herzliches Dankeschön an Armin für seine ausgiebige Beratung zum Werkstück und Einweisung/Betreuung der CNC.
mfg Paul
On 29/08/15 15:55, Paul Hayden wrote:
Hallo!
Ich hab mich leider in der Woche vertan. Das Projekt sollte beim Hackaton "nächste Woche" fertig werden. Hackaton ist nur leider dieses Wochenende (jetzt ...). Wäre jemand heute oder morgen hier, um die CNC-Fräse mit mir zu bedienen und halbwegs funktionierenden gCode zu schreiben? Auf so kurze Zeit wird kein wunderbar schöner präzessions-Code entstehen, das ist mir klar. Sobald was fräsbares dabei heraus schaut, bin ich eigentlich glücklich.
Ich verschönere auch noch das Modell bis dahin, damit es möglichst wenige Problemstellen gibt.
Nochmal, es tut mir echt leid, euch zu hetzen. Ich war nur der festen Überzeugung, es wäre das erste September-Wochenende.
On 27/08/15 12:01, Paul Hayden wrote:
Hier ist, was ich mit variablem Rundungsradius (je weiter draußen desto stärkere Rundung) gebastelt habe.
Problem ist nur, dass das Teil jetzt ca. 5 min rechnet, bevor man was sieht. (Sind viele kleine Zylinder, um die man eine konvexe Hülle ausrechnet ...)
(Im Anhang ist nur das negativ des Ausgangs! Ist der kritischste Teil, wurde berechnet. Der Rest ist meistens nur geschätzt.)
thx @ Armin, hab deinen Vorschlag, die Querschnittsfläche auszurechnen sehr gut einsetzen können!
On 25/08/15 14:58, Paul Hayden wrote:
Die Materialstärke an der linken, unteren Kante (max x, min z) ist 1mm, ein Bisschen die Kurve entlang Rechts ist sie 0.5 mm, wo die Kühlrippen an die Nozzle anliegen. (Sind in dem Modell noch nicht exakt normiert.) outside und center sind vom selben, 5mm dicken Block. Die 2mm-dicken Blöcke sind harmlos, Bohrungen und gerade Fräs-Pfade.
On 25/08/15 02:22, Hobbes wrote:
a) sind die Abbildungen center.jpg und outside.jpg jeweils nur die Ober- und Unterseite von ein und dem selben Rohteil, oder sind dies zwei verschiedene Rohteile? Welche Materialstärken haben center und outside, sofern diese zwei verschiedene Rohteile sind?
b) ist center.jpg jenes mit 5mm oder 2mm Materialstärke?
c) ich habe voererst den starken Verdacht, daß unabhängig von Pkt. a) center.jpg nicht fräsbar sein wird --> leg eine Schnittebene in XZ rein, welche die Y-Strecke halbiert und schreib einmal die minimalsten Materialstärken hier rein und wo die sind.
wenn meine Vermutungen für a-c) zutreffen, dann ist das Teil nicht fräsbar --> Konstruktionsfehler, abgesehen davon rennst Du in viele weitere Probleme bei diesen Dimensionen rein (werkstoffspezifisch und fertigungstechnisch).
Gruß, Hobbes
-----Original Message----- From: CNC [mailto:cnc-bounces@lists.metalab.at]On Behalf Of Paul Hayden Sent: Monday, August 24, 2015 7:02 PM To: Neigungsgruppe Zerspanungstechnik und CNC Subject: Re: [CNC] openSCAD to gcode
30*70*5 mm. Dazu kommen noch ein Block 30*70*2 und der Stahl Block 30*70*1. Jeweils 2 Mal. Die abgeschrägte Version hat eine engere Choke und ist deshalb kürzer. Wie groß genau kann ich sagen, wenn ich das Design vollständig überarbeitet habe.
mfg Paul
On 24/08/15 18:57, Hobbes wrote:
Wie groß ist überhaupt jeweils der Block? X*Y*Z in mm (hatte ich letztens in eines der beiden Files hineingemalt)
LG, Hobbes
-----Original Message----- From: CNC [mailto:cnc-bounces@lists.metalab.at]On Behalf Of Paul Hayden Sent: Monday, August 24, 2015 5:16 PM To: Neigungsgruppe Zerspanungstechnik und CNC Subject: Re: [CNC] openSCAD to gcode
Okay, ich weiß nur halt wirklich noch nicht, wie ich die Rundungen vernünftig implementiere. Ich habe auch schon über ein ovales Triebwerk nachgedacht, das ließe sich wesentlich einfacher programmieren, nur wahrscheinlich nicht fräsen.
Kannst du ein stl-file in NX importieren und Rundungen einbauen? Für einen Prototypen würds absolut reichen.
Ad spitze Kante: Ich hatte die Idee, das Metalstück schräg zu stellen und mit einem Planfräser die Kante zu fräsen. Wäre das möglich?
mfg Paul
On 24/08/15 16:09, Armin Faltl wrote:
On 2015-08-24 14:13, Paul Hayden wrote:
Ich weiß, das ist schon ein Rendering, kein Preview! Das Problem wird eher die irrationale Länge (*sqrt(2)) sein. Voraussichtlich muss ich irgendwo ein Epsilon einbauen ...
(ham wir eigentlich schon mündlich durch gekaut) bei diesem Modell und in Millimetern würde ich epsilon = 1 nehmen (Kurve extrapolieren).
Das *wirkliche* Epsilon sollten Marius und seine Helfer einbauen, um infinitesimal dünne Wände zu erkennen und sich für die andere Lösung zu entscheiden. Varkon verwendet dafür 1.0e-5 und "vermutet normal grosse Modelle", ich bin für Durchmesser der gemeinsamen Boundingbox der zu schneidenden Primitive * 1.0e-7 oder BB des Gesamtmodells * 1.0e-8.
Btw.: der spitze Graben am Durchtritt von der Brennkammer lässt sich auch nicht fräsen (Gravierstichel hin oder her) - Du brauchst wirklich eine Rundung (siehe Anhang) Der Körper ist der Schnitt zweier Extrusionen, deren Skizzen man in blau sieht, dann habe ich die 4 Kanten verrundet (bzw. NX hat... ;-). Der engste Querschnitt ist fast Kreisrund, und wenn ich die anderen Kanten auch noch verrunde, geht alles mit einem 3mm Gesänkfräser. Arbeitszeit etwa 15min (nein, ich habe nichts dimensioniert, alles Kreisbögen in den Skizzen, aber ich könnte Splines machen). Ein sehr ähnliches Ergebnis kannst du erzielen, indem du von der winkeligen Grundfigur ohne Rundungen überall 1,5mm abziehst, und dann die Minkowsi-Summe mit einer 3mm-Kugel bildest.
Stellt sich natürlich die Frage, ob eine 3mm-Kreis als engster Querschnitt für dich möglich ist - wenn nein: kleiner machen!
Q: Wie rechnet man den Übergang vom Kreis aufs ca.-Rechteck? A: Man berechnet die Kreisfläche, die Rechteckfläche und weiss, das der Querschnittsübergang stetig differenzierbar ist, wenn die Randflächen stetig differenzierbar sind ;-)
Ich werf das Modell jetzt einfach nicht weg, falls...
HTH
P.S. ich weiss, der Vergleich mit NX ist *nicht fair*...
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
On 2015-08-24 17:16, Paul Hayden wrote:
Okay, ich weiß nur halt wirklich noch nicht, wie ich die Rundungen vernünftig implementiere. Ich habe auch schon über ein ovales Triebwerk nachgedacht, das ließe sich wesentlich einfacher programmieren, nur wahrscheinlich nicht fräsen.
Kannst du ein stl-file in NX importieren und Rundungen einbauen? Für einen Prototypen würds absolut reichen.
käme auf einen Versuch an, glaube ja
Ad spitze Kante: Ich hatte die Idee, das Metalstück schräg zu stellen und mit einem Planfräser die Kante zu fräsen. Wäre das möglich?
Grundsätzlich wäre das möglich - dafür wurden die Werkzeugmacher-schraubstöcke entwickelt. Es erscheint mir aber aerodynamisch nicht sinnvoll und den Anschluss an die Engstelle kann man erst nicht fräsen. Mehr oder weniger egal, ob man die Düse am Ende "rechtwinkelig" oder oval macht, mit einem Gesenkfräser (Arbeitsraum ist ein Zylinder mit abschliessender Halbkugel) kann man beides gleich gut machen - und eigentlich auch mit Zylinderschaftfräsern, weil die Schichtschnitte ca. elliptisch sind - eine angenehme Fräsbahn. Die rechteckige Düse dürfte aber leichter werden, es sei denn, du bearbeitest die Hinterseite entsprechend - das liefert aber beim Oval ungleich hohe Rippen und entsprechende Strömungsbilder. Wie wesentlich ist das Gewicht in eurem Fall? - in der Raumfahrt wird das normal exzessiv niedrig gehalten... LG
Gewicht ist fast egal, Größe ist der entscheidende Faktor bei dem Vorhaben. Rundungen einbauen: Im Anhang das Ergebnis von Minkowski, Pi * Daumen halt. Problem: Der Übergang Choke-Nozzle. (Und über Aerodynamik mach ich mir sorgen, wenn etwas überhaupt fräsbares vorhanden ist. ;) ) mfg On 24/08/15 21:18, Armin Faltl wrote:
On 2015-08-24 17:16, Paul Hayden wrote:
Okay, ich weiß nur halt wirklich noch nicht, wie ich die Rundungen vernünftig implementiere. Ich habe auch schon über ein ovales Triebwerk nachgedacht, das ließe sich wesentlich einfacher programmieren, nur wahrscheinlich nicht fräsen.
Kannst du ein stl-file in NX importieren und Rundungen einbauen? Für einen Prototypen würds absolut reichen. käme auf einen Versuch an, glaube ja
Ad spitze Kante: Ich hatte die Idee, das Metalstück schräg zu stellen und mit einem Planfräser die Kante zu fräsen. Wäre das möglich? Grundsätzlich wäre das möglich - dafür wurden die Werkzeugmacher-schraubstöcke entwickelt. Es erscheint mir aber aerodynamisch nicht sinnvoll und den Anschluss an die Engstelle kann man erst nicht fräsen.
Mehr oder weniger egal, ob man die Düse am Ende "rechtwinkelig" oder oval macht, mit einem Gesenkfräser (Arbeitsraum ist ein Zylinder mit abschliessender Halbkugel) kann man beides gleich gut machen - und eigentlich auch mit Zylinderschaftfräsern, weil die Schichtschnitte ca. elliptisch sind - eine angenehme Fräsbahn.
Die rechteckige Düse dürfte aber leichter werden, es sei denn, du bearbeitest die Hinterseite entsprechend - das liefert aber beim Oval ungleich hohe Rippen und entsprechende Strömungsbilder.
Wie wesentlich ist das Gewicht in eurem Fall? - in der Raumfahrt wird das normal exzessiv niedrig gehalten...
LG
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
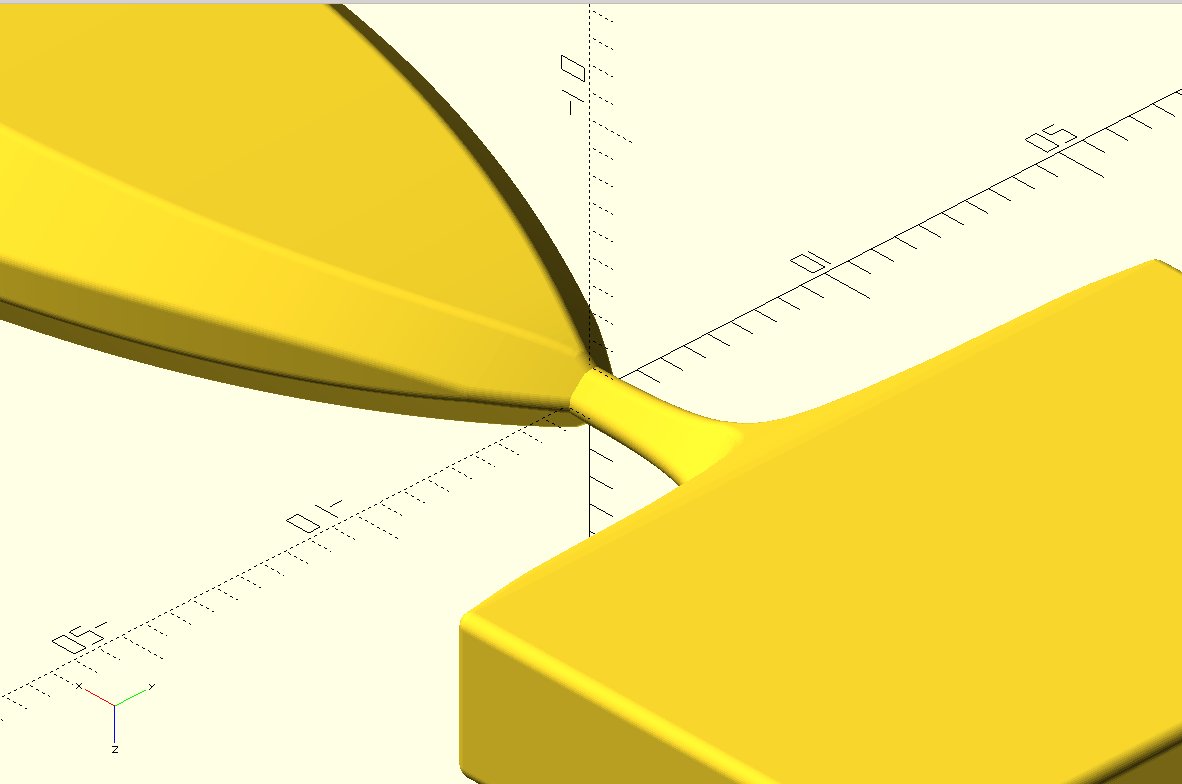
On 2015-08-24 21:34, Paul Hayden wrote:
Gewicht ist fast egal, Größe ist der entscheidende Faktor bei dem Vorhaben. Rundungen einbauen: Im Anhang das Ergebnis von Minkowski, Pi * Daumen halt. Problem: Der Übergang Choke-Nozzle. (Und über Aerodynamik mach ich mir sorgen, wenn etwas überhaupt fräsbares vorhanden ist. ;) )
Minkowski sieht gut aus (bis auf die kleine Kugel) - kann sein, dass wir das schon besprochen haben, aber der Knick zwischen Choke und Diffusor sieht mir gar nicht gut aus - was hindert dich daran, ein Profil in der xy-Ebene nach Z zu extrudieren, das am Choke fast 0 dick ist, das Gleiche für zx-Profil in Y-Extrusion, die beiden "AND-en" und mit dem Ergebnis die Minkowsi-Summe? Der Kugelquerschnitt ist dann im wesentlichen dein Choke-Querschnitt. HTH
Gute Idee. Genau das mach ich! :)
Nur ist der rundungs Radius zw. Choke u. Nozzle relativ klein (ca.
0.3*choke durchmesser) und der rundungs Radius überlagert das entsprechend.

mfg

On 24/08/15 21:46, Armin Faltl wrote:
>
> On 2015-08-24 21:34, Paul Hayden wrote:
>> Gewicht ist fast egal, Größe ist der entscheidende Faktor bei dem Vorhaben.
>> Rundungen einbauen: Im Anhang das Ergebnis von Minkowski, Pi * Daumen halt.
>> Problem: Der Übergang Choke-Nozzle.
>> (Und über Aerodynamik mach ich mir sorgen, wenn etwas überhaupt
>> fräsbares vorhanden ist. ;) )
> Minkowski sieht gut aus (bis auf die kleine Kugel)
> - kann sein, dass wir das schon besprochen haben,
> aber der Knick zwischen Choke und Diffusor sieht
> mir gar nicht gut aus - was hindert dich daran,
> ein Profil in der xy-Ebene nach Z zu extrudieren,
> das am Choke fast 0 dick ist, das Gleiche für
> zx-Profil in Y-Extrusion, die beiden "AND-en"
> und mit dem Ergebnis die Minkowsi-Summe?
>
> Der Kugelquerschnitt ist dann im wesentlichen
> dein Choke-Querschnitt.
>
> HTH
>
>
>
> _______________________________________________
> CNC mailing list
> CNC@lists.metalab.at
> https://lists.metalab.at/mailman/listinfo/cnc
Teilnehmer (6)
-
 Andreas Monitzer
-
 Armin Faltl
-
 Hobbes
-
 Paul Hayden
-
 Sebastian Bachmann
-
 Zwax