
-----BEGIN PGP SIGNED MESSAGE----- Hash: SHA1 Ich hab jetzt schon länger danach gesucht aber finde nicht das richtige. (hab nur eine Höhenanpassung für linuxcnc gefunden: http://dingfabrik.de/geraete/stepfour-basic-540/cnc-gridprobe/) und zwar hat doch mal wer gesagt es gibt gcode für eine automatische werkstückanpassung, bei der man an zwei punkten misst (zB 0,0 und 10,10) und dadurch die relative drehung vom werkstück zur x und y achse bestimmt werden kann, also mein koordinatensystem gedreht wird. Herausgefunden habe ich dass es mit G68 und G69 möglich sein soll das Koordinatensystem zu drehen, die werden scheinbar nur von linuxcnc nicht unterstüzt... Das Verfahren wäre ja eigentlich recht einfach: man misst eben zwei Punkte auf dem Werkstück die man kennt und rechnet sich dann den winkel manuell aus... schlecht nur das es da keinen gcode gibt... hat jemand infos ob und wie das in linuxcnc geht? ich kann den simulator gerade nicht am laptop installieren... lg -----BEGIN PGP SIGNATURE----- Version: GnuPG v1.4.14 (GNU/Linux) Comment: Using GnuPG with Mozilla - http://enigmail.mozdev.org/ iQEcBAEBAgAGBQJSF1OaAAoJEAhgHfpCPcyb7mUH/3lk4HcJqT8JddMhXU8iqP4Y Q4GNbGnggBuG/68TKfvDHxLvu8WAjM4nfTFhv2gA3z0LPFXIS3CE4wx5IqgYJJvR XzpRY4gys++oSWK3abuuRAtxKrVe8J4FkRV1UrrRZwl5y2q3WL2wtIgQVIJdPFz2 bQusQmnsWPoevm1ry+2WPP3h+5uOmJdXDLBdiwGWo6PWBVfAVtzlSdTSWGxTz6uP DHUeWSFF+PRDCkQVxXCoOl78lKLBbD0B1APfMptXUKPzC6Aoj31gBynmTnoduQNu 74IB1SlRcyuK9qW2xLm7XzNYN+QL/wPzuleFmc1uMNcjLShUk2PElYkXnW/xJDA= =iEad -----END PGP SIGNATURE-----

Hi reox! Ich habe vor einigen Tagen ebenfalls danach gesucht und folgendes gefunden (noch nicht getestet): a) Drehwinkel manuell bestimmen bzw. rechnen, so wie Du es beschrieben hast b) G10 L2 X<foo> Y<foo> P<foo Werkstücknullpunkt> R<foo Grad> .... P Werkstückkoordinatensystem G54, G55, etc. (hat eigene Codenummer--> 1,2,3, etc.) .... R wird gegen den Uhrzeigersin in Grad gemessen .... X, Y jeweils optional, wenn zur Rotation auch noch eine Translation dazukommt Hoffe es funktioniert so. LG, Hobbes -----Original Message----- From: CNC [mailto:cnc-bounces@lists.metalab.at]On Behalf Of Sebastian Bachmann Sent: Friday, August 23, 2013 2:21 PM To: cnc@lists.metalab.at Subject: [CNC] automatische Werkstückanpassung -----BEGIN PGP SIGNED MESSAGE----- Hash: SHA1 Ich hab jetzt schon länger danach gesucht aber finde nicht das richtige. (hab nur eine Höhenanpassung für linuxcnc gefunden: http://dingfabrik.de/geraete/stepfour-basic-540/cnc-gridprobe/) und zwar hat doch mal wer gesagt es gibt gcode für eine automatische werkstückanpassung, bei der man an zwei punkten misst (zB 0,0 und 10,10) und dadurch die relative drehung vom werkstück zur x und y achse bestimmt werden kann, also mein koordinatensystem gedreht wird. Herausgefunden habe ich dass es mit G68 und G69 möglich sein soll das Koordinatensystem zu drehen, die werden scheinbar nur von linuxcnc nicht unterstüzt... Das Verfahren wäre ja eigentlich recht einfach: man misst eben zwei Punkte auf dem Werkstück die man kennt und rechnet sich dann den winkel manuell aus... schlecht nur das es da keinen gcode gibt... hat jemand infos ob und wie das in linuxcnc geht? ich kann den simulator gerade nicht am laptop installieren... lg -----BEGIN PGP SIGNATURE----- Version: GnuPG v1.4.14 (GNU/Linux) Comment: Using GnuPG with Mozilla - http://enigmail.mozdev.org/ iQEcBAEBAgAGBQJSF1OaAAoJEAhgHfpCPcyb7mUH/3lk4HcJqT8JddMhXU8iqP4Y Q4GNbGnggBuG/68TKfvDHxLvu8WAjM4nfTFhv2gA3z0LPFXIS3CE4wx5IqgYJJvR XzpRY4gys++oSWK3abuuRAtxKrVe8J4FkRV1UrrRZwl5y2q3WL2wtIgQVIJdPFz2 bQusQmnsWPoevm1ry+2WPP3h+5uOmJdXDLBdiwGWo6PWBVfAVtzlSdTSWGxTz6uP DHUeWSFF+PRDCkQVxXCoOl78lKLBbD0B1APfMptXUKPzC6Aoj31gBynmTnoduQNu 74IB1SlRcyuK9qW2xLm7XzNYN+QL/wPzuleFmc1uMNcjLShUk2PElYkXnW/xJDA= =iEad -----END PGP SIGNATURE----- _______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc

hi, On Fri, Aug 23, 2013 at 03:04:36PM +0200, Hobbes wrote:
Hi reox!
Ich habe vor einigen Tagen ebenfalls danach gesucht und folgendes gefunden (noch nicht getestet):
a) Drehwinkel manuell bestimmen bzw. rechnen, so wie Du es beschrieben hast b) G10 L2 X<foo> Y<foo> P<foo Werkstücknullpunkt> R<foo Grad> .... P Werkstückkoordinatensystem G54, G55, etc. (hat eigene Codenummer--> 1,2,3, etc.) .... R wird gegen den Uhrzeigersin in Grad gemessen .... X, Y jeweils optional, wenn zur Rotation auch noch eine Translation dazukommt
Hoffe es funktioniert so. grundsaetzlich hab i mich damit schon mal gespielt, sollte gehen.
einschreankung: rotation geht nur um die Z achse, bei X und Y geht nur eine translation. rotation des koordinationsystems um x und/oder y hab ich damals ned gesehen, aber auch ned umbedingt gebraucht. lg albert
-----BEGIN PGP SIGNED MESSAGE----- Hash: SHA1 ah, ja jetzt hab ich das auch in der gcode doku gesehen :) irgendein interface bietet linuxcnc dazu nicht an oder? dann werd ich da mal schnell ein kurzes script schreiben, damit man noch besser platinen machen kann *hrhr* lg On 2013-08-23 15:14, Albert Dengg wrote:
hi, On Fri, Aug 23, 2013 at 03:04:36PM +0200, Hobbes wrote:
Hi reox!
Ich habe vor einigen Tagen ebenfalls danach gesucht und folgendes gefunden (noch nicht getestet):
a) Drehwinkel manuell bestimmen bzw. rechnen, so wie Du es beschrieben hast b) G10 L2 X<foo> Y<foo> P<foo Werkstücknullpunkt> R<foo Grad> .... P Werkstückkoordinatensystem G54, G55, etc. (hat eigene Codenummer--> 1,2,3, etc.) .... R wird gegen den Uhrzeigersin in Grad gemessen .... X, Y jeweils optional, wenn zur Rotation auch noch eine Translation dazukommt
Hoffe es funktioniert so. grundsaetzlich hab i mich damit schon mal gespielt, sollte gehen.
einschreankung: rotation geht nur um die Z achse, bei X und Y geht nur eine translation.
rotation des koordinationsystems um x und/oder y hab ich damals ned gesehen, aber auch ned umbedingt gebraucht.
lg albert
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
-----BEGIN PGP SIGNATURE----- Version: GnuPG v1.4.14 (GNU/Linux) Comment: Using GnuPG with Mozilla - http://enigmail.mozdev.org/ iQEcBAEBAgAGBQJSF26sAAoJEAhgHfpCPcybTXwH/i6ktfONHul/oCFB8oCYF9iZ 31/7TY9WdEyJ8Ru+7R5TMFPOmnGUo1+nt2zxehjQbILNKiNPWe9ItuoTg1jls5r5 LJ7SjMxLITLmr8y+jdY8eZvlO7IecaC6IWvtzAolpGjqTjhuo6hzcdsvxf5zfwJd YkNvoMsTvlKlDI1AZYEEqwOimAN3S06egRk7cww+lIPTezRqeoAx+MmepzGQ/1eU ugeC4NsSQboasZEI/p8Gc56gCxmm8+dviAu56yVaPFuVKsx1eiXdvW+dyrdxgku3 ou68lWjGWqyXXnZR2cgaZVh/99DfaaXumvGEaOkuLSSSby7JhL59mnujrol7m9k= =aLb2 -----END PGP SIGNATURE-----
hi albert, richtig, sobald G17 ausgewählt wird, kann nur um die Z-Achse rotiert werden. Ob es mit G18/G19 dann entsprechend auch funktioniert weiß ich nicht. Die wiki-Doku für LinuxCNC ist an manchen Punkten leider etwas schwach. LG, Hobbes -----Original Message----- From: CNC [mailto:cnc-bounces@lists.metalab.at]On Behalf Of Albert Dengg Sent: Friday, August 23, 2013 3:15 PM To: cnc@lists.metalab.at Subject: Re: [CNC] automatische Werkstückanpassung hi, On Fri, Aug 23, 2013 at 03:04:36PM +0200, Hobbes wrote:
Hi reox!
Ich habe vor einigen Tagen ebenfalls danach gesucht und folgendes gefunden (noch nicht getestet):
a) Drehwinkel manuell bestimmen bzw. rechnen, so wie Du es beschrieben hast b) G10 L2 X<foo> Y<foo> P<foo Werkstücknullpunkt> R<foo Grad> .... P Werkstückkoordinatensystem G54, G55, etc. (hat eigene Codenummer--> 1,2,3, etc.) .... R wird gegen den Uhrzeigersin in Grad gemessen .... X, Y jeweils optional, wenn zur Rotation auch noch eine Translation dazukommt
Hoffe es funktioniert so. grundsaetzlich hab i mich damit schon mal gespielt, sollte gehen.
einschreankung: rotation geht nur um die Z achse, bei X und Y geht nur eine translation. rotation des koordinationsystems um x und/oder y hab ich damals ned gesehen, aber auch ned umbedingt gebraucht. lg albert
-----BEGIN PGP SIGNED MESSAGE----- Hash: SHA1 Also Das G10 L2 P1 R<alpha> geht eigentlich gut. ich hab nur gemerkt das irgendwie das interface dann gewöhnungsbedürftig ist... (siehe screenshot) jetzt nur noch die höhenkompensation einbauen ;) LG On 2013-08-23 17:41, Hobbes wrote:
hi albert,
richtig, sobald G17 ausgewählt wird, kann nur um die Z-Achse rotiert werden. Ob es mit G18/G19 dann entsprechend auch funktioniert weiß ich nicht.
Die wiki-Doku für LinuxCNC ist an manchen Punkten leider etwas schwach.
LG, Hobbes
-----Original Message----- From: CNC [mailto:cnc-bounces@lists.metalab.at]On Behalf Of Albert Dengg Sent: Friday, August 23, 2013 3:15 PM To: cnc@lists.metalab.at Subject: Re: [CNC] automatische Werkstückanpassung
hi, On Fri, Aug 23, 2013 at 03:04:36PM +0200, Hobbes wrote:
Hi reox!
Ich habe vor einigen Tagen ebenfalls danach gesucht und folgendes gefunden (noch nicht getestet):
a) Drehwinkel manuell bestimmen bzw. rechnen, so wie Du es beschrieben hast b) G10 L2 X<foo> Y<foo> P<foo Werkstücknullpunkt> R<foo Grad> .... P Werkstückkoordinatensystem G54, G55, etc. (hat eigene Codenummer--> 1,2,3, etc.) .... R wird gegen den Uhrzeigersin in Grad gemessen .... X, Y jeweils optional, wenn zur Rotation auch noch eine Translation dazukommt
Hoffe es funktioniert so. grundsaetzlich hab i mich damit schon mal gespielt, sollte gehen.
einschreankung: rotation geht nur um die Z achse, bei X und Y geht nur eine translation.
rotation des koordinationsystems um x und/oder y hab ich damals ned gesehen, aber auch ned umbedingt gebraucht.
lg albert
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
-----BEGIN PGP SIGNATURE----- Version: GnuPG v1.4.14 (GNU/Linux) Comment: Using GnuPG with Mozilla - http://enigmail.mozdev.org/ iQEcBAEBAgAGBQJSF4TCAAoJEAhgHfpCPcyb7lcH/AwBLJ4EpYwmOeRyjd6fyay7 jSqKpFpXaC0S+ZV6VQ6+eAdH6s9+YcoYd26hQ0g8dvCntoWEm/CKqdeKsoBTnD1n nLASupxE7dwg/sVT1d48/+YmGeVbTcemVl4ThrFsbrri58aske9RHGCp12N/Ozx0 RC3b+SeSICLWsObdfCKPmeEHaa5sRT0ONnERMrq9cP2UFKTD92ba1SyoIXHGFz/W 1eNMoYx7iWyMK+Ot9ObtRYiRCjjdMQTgaA1gm5wtB2wPK3ib9ve1YcrrG1Io5YdM 2P9EnFGppKTRSy3k1afGqvdgy8IaG5+4xXercPY6YqmI6vs1GRjACBJ8JOT6kqc= =bLYk -----END PGP SIGNATURE-----
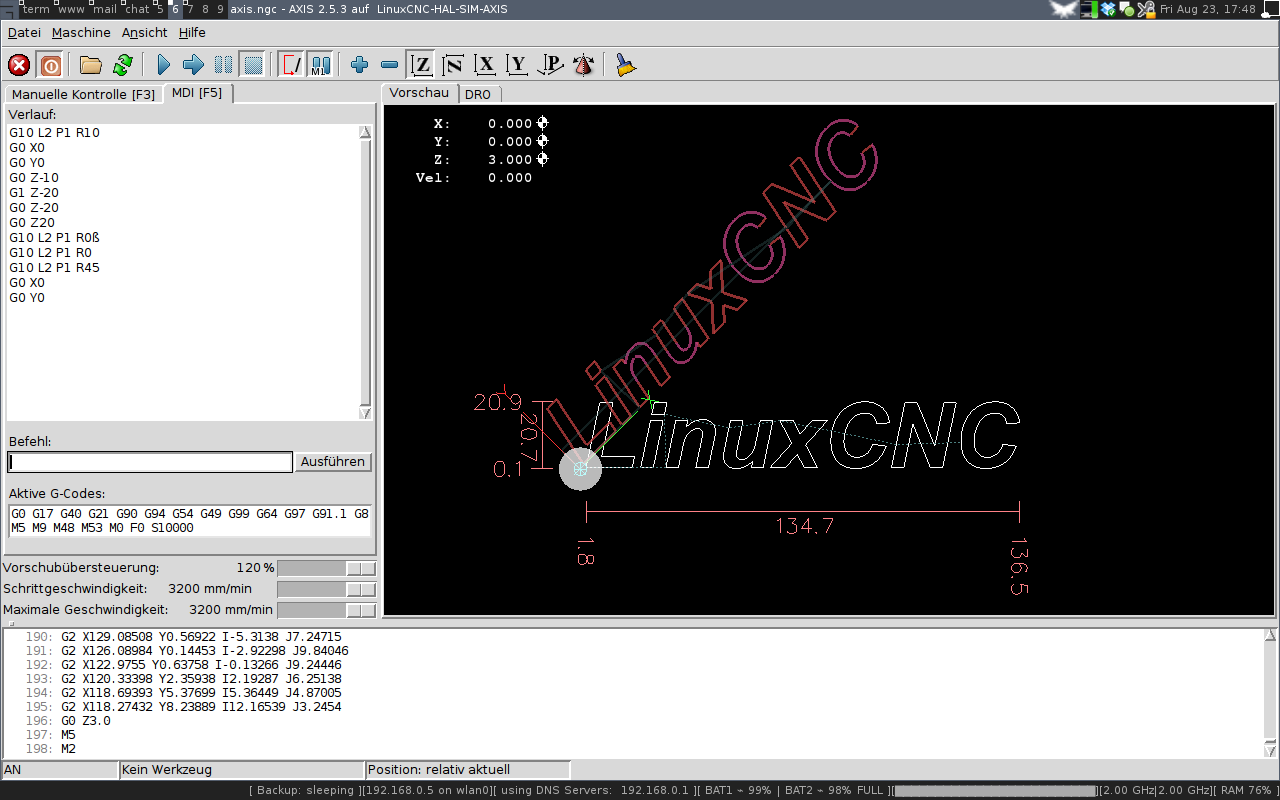

Hi reox, sieht ja gut aus :))) Empfehlung -> nimm als Programmabschluß M30 statt M2 LG, Hobbes -----Original Message----- From: CNC [mailto:cnc-bounces@lists.metalab.at]On Behalf Of Sebastian Bachmann Sent: Friday, August 23, 2013 5:50 PM To: cnc@lists.metalab.at Subject: Re: [CNC] automatische Werkstückanpassung -----BEGIN PGP SIGNED MESSAGE----- Hash: SHA1 Also Das G10 L2 P1 R<alpha> geht eigentlich gut. ich hab nur gemerkt das irgendwie das interface dann gewöhnungsbedürftig ist... (siehe screenshot) jetzt nur noch die höhenkompensation einbauen ;) LG On 2013-08-23 17:41, Hobbes wrote:
hi albert,
richtig, sobald G17 ausgewählt wird, kann nur um die Z-Achse rotiert werden. Ob es mit G18/G19 dann entsprechend auch funktioniert weiß ich nicht.
Die wiki-Doku für LinuxCNC ist an manchen Punkten leider etwas schwach.
LG, Hobbes
-----Original Message----- From: CNC [mailto:cnc-bounces@lists.metalab.at]On Behalf Of Albert Dengg Sent: Friday, August 23, 2013 3:15 PM To: cnc@lists.metalab.at Subject: Re: [CNC] automatische Werkstückanpassung
hi, On Fri, Aug 23, 2013 at 03:04:36PM +0200, Hobbes wrote:
Hi reox!
Ich habe vor einigen Tagen ebenfalls danach gesucht und folgendes gefunden (noch nicht getestet):
a) Drehwinkel manuell bestimmen bzw. rechnen, so wie Du es beschrieben hast b) G10 L2 X<foo> Y<foo> P<foo Werkstücknullpunkt> R<foo Grad> .... P Werkstückkoordinatensystem G54, G55, etc. (hat eigene Codenummer--> 1,2,3, etc.) .... R wird gegen den Uhrzeigersin in Grad gemessen .... X, Y jeweils optional, wenn zur Rotation auch noch eine Translation dazukommt
Hoffe es funktioniert so. grundsaetzlich hab i mich damit schon mal gespielt, sollte gehen.
einschreankung: rotation geht nur um die Z achse, bei X und Y geht nur eine translation.
rotation des koordinationsystems um x und/oder y hab ich damals ned gesehen, aber auch ned umbedingt gebraucht.
lg albert
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
-----BEGIN PGP SIGNATURE----- Version: GnuPG v1.4.14 (GNU/Linux) Comment: Using GnuPG with Mozilla - http://enigmail.mozdev.org/ iQEcBAEBAgAGBQJSF4TCAAoJEAhgHfpCPcyb7lcH/AwBLJ4EpYwmOeRyjd6fyay7 jSqKpFpXaC0S+ZV6VQ6+eAdH6s9+YcoYd26hQ0g8dvCntoWEm/CKqdeKsoBTnD1n nLASupxE7dwg/sVT1d48/+YmGeVbTcemVl4ThrFsbrri58aske9RHGCp12N/Ozx0 RC3b+SeSICLWsObdfCKPmeEHaa5sRT0ONnERMrq9cP2UFKTD92ba1SyoIXHGFz/W 1eNMoYx7iWyMK+Ot9ObtRYiRCjjdMQTgaA1gm5wtB2wPK3ib9ve1YcrrG1Io5YdM 2P9EnFGppKTRSy3k1afGqvdgy8IaG5+4xXercPY6YqmI6vs1GRjACBJ8JOT6kqc= =bLYk -----END PGP SIGNATURE-----
-----BEGIN PGP SIGNED MESSAGE----- Hash: SHA1 ich habs sicher schonmal gehört, aber was ist da genau der unterschied? m30 macht noch zusätzlich "exchange pallet shuttles", ich hab aber keine ahnung was das sein soll :D On 2013-08-23 18:20, Hobbes wrote:
Hi reox,
sieht ja gut aus :)))
Empfehlung -> nimm als Programmabschluß M30 statt M2
LG, Hobbes
-----Original Message----- From: CNC [mailto:cnc-bounces@lists.metalab.at]On Behalf Of Sebastian Bachmann Sent: Friday, August 23, 2013 5:50 PM To: cnc@lists.metalab.at Subject: Re: [CNC] automatische Werkstückanpassung
Also Das G10 L2 P1 R<alpha> geht eigentlich gut.
ich hab nur gemerkt das irgendwie das interface dann gewöhnungsbedürftig ist... (siehe screenshot)
jetzt nur noch die höhenkompensation einbauen ;)
LG
On 2013-08-23 17:41, Hobbes wrote:
hi albert,
richtig, sobald G17 ausgewählt wird, kann nur um die Z-Achse rotiert werden. Ob es mit G18/G19 dann entsprechend auch funktioniert weiß ich nicht.
Die wiki-Doku für LinuxCNC ist an manchen Punkten leider etwas schwach.
LG, Hobbes
-----Original Message----- From: CNC [mailto:cnc-bounces@lists.metalab.at]On Behalf Of Albert Dengg Sent: Friday, August 23, 2013 3:15 PM To: cnc@lists.metalab.at Subject: Re: [CNC] automatische Werkstückanpassung
hi, On Fri, Aug 23, 2013 at 03:04:36PM +0200, Hobbes wrote:
Hi reox!
Ich habe vor einigen Tagen ebenfalls danach gesucht und folgendes gefunden (noch nicht getestet):
a) Drehwinkel manuell bestimmen bzw. rechnen, so wie Du es beschrieben hast b) G10 L2 X<foo> Y<foo> P<foo Werkstücknullpunkt> R<foo Grad> .... P Werkstückkoordinatensystem G54, G55, etc. (hat eigene Codenummer--> 1,2,3, etc.) .... R wird gegen den Uhrzeigersin in Grad gemessen .... X, Y jeweils optional, wenn zur Rotation auch noch eine Translation dazukommt
Hoffe es funktioniert so. grundsaetzlich hab i mich damit schon mal gespielt, sollte gehen.
einschreankung: rotation geht nur um die Z achse, bei X und Y geht nur eine translation.
rotation des koordinationsystems um x und/oder y hab ich damals ned gesehen, aber auch ned umbedingt gebraucht.
lg albert
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
_______________________________________________ CNC mailing list CNC@lists.metalab.at https://lists.metalab.at/mailman/listinfo/cnc
-----BEGIN PGP SIGNATURE----- Version: GnuPG v1.4.14 (GNU/Linux) Comment: Using GnuPG with Mozilla - http://enigmail.mozdev.org/ iQEcBAEBAgAGBQJSF6aoAAoJEAhgHfpCPcybBioH/2Z32/F+c5d+KANyjsrQQVsL QMbdBmZZrZfxuIQnrb55hRssxbN2ukK/ldgWUpl/VZzZ/5wc+bOA+zJb7BfKMEDx Hk85SWV2fxC2FTG99zp+psQMVDXw0xYzT4LexC58+VkkdG0YXI2rQHIVeZGxXRg9 gZaue+ZTZAFooc7iw5rP6UzHwQ91C990g0zqbx6nkKs6+4T25lm2DgtGzb5Rd5CK xYHV82ZICKHAlbeQ+3v8AfVYMdaHE0XAecWMjyF+5oM39WhZU1C7YnVUR5K8K6gZ PSSDEFPM1YoUqi9Fws93szEZmvuSKCI5PAqozai5Fa/dGfxvjyVwpSIqoWft7Fc= =BvNm -----END PGP SIGNATURE-----
Teilnehmer (3)
-
 Albert Dengg
-
 Hobbes
-
 Sebastian Bachmann